Energieeffiziente Wärmerückgewinnung
für die Gießerei
STIHL nutzt zurückgewonnene Prozesswärme aus der Produktionsabluft, um die komplette Druckgießerei im Winter über eine zentrale Hallenlüftung zu beheizen –
effizient, groß skaliert und ohne konventionelle Hallenheizung.
Prozesswärme in der Gießerei schlau verwerten wie STIHL
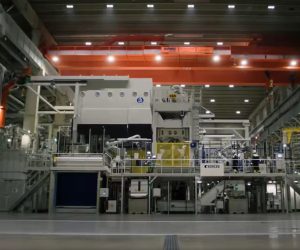
Im Magnesium-Druckgusswerk von STIHL in Weinsheim verbindet KMA Abluftreinigung und Wärmerückgewinnung.
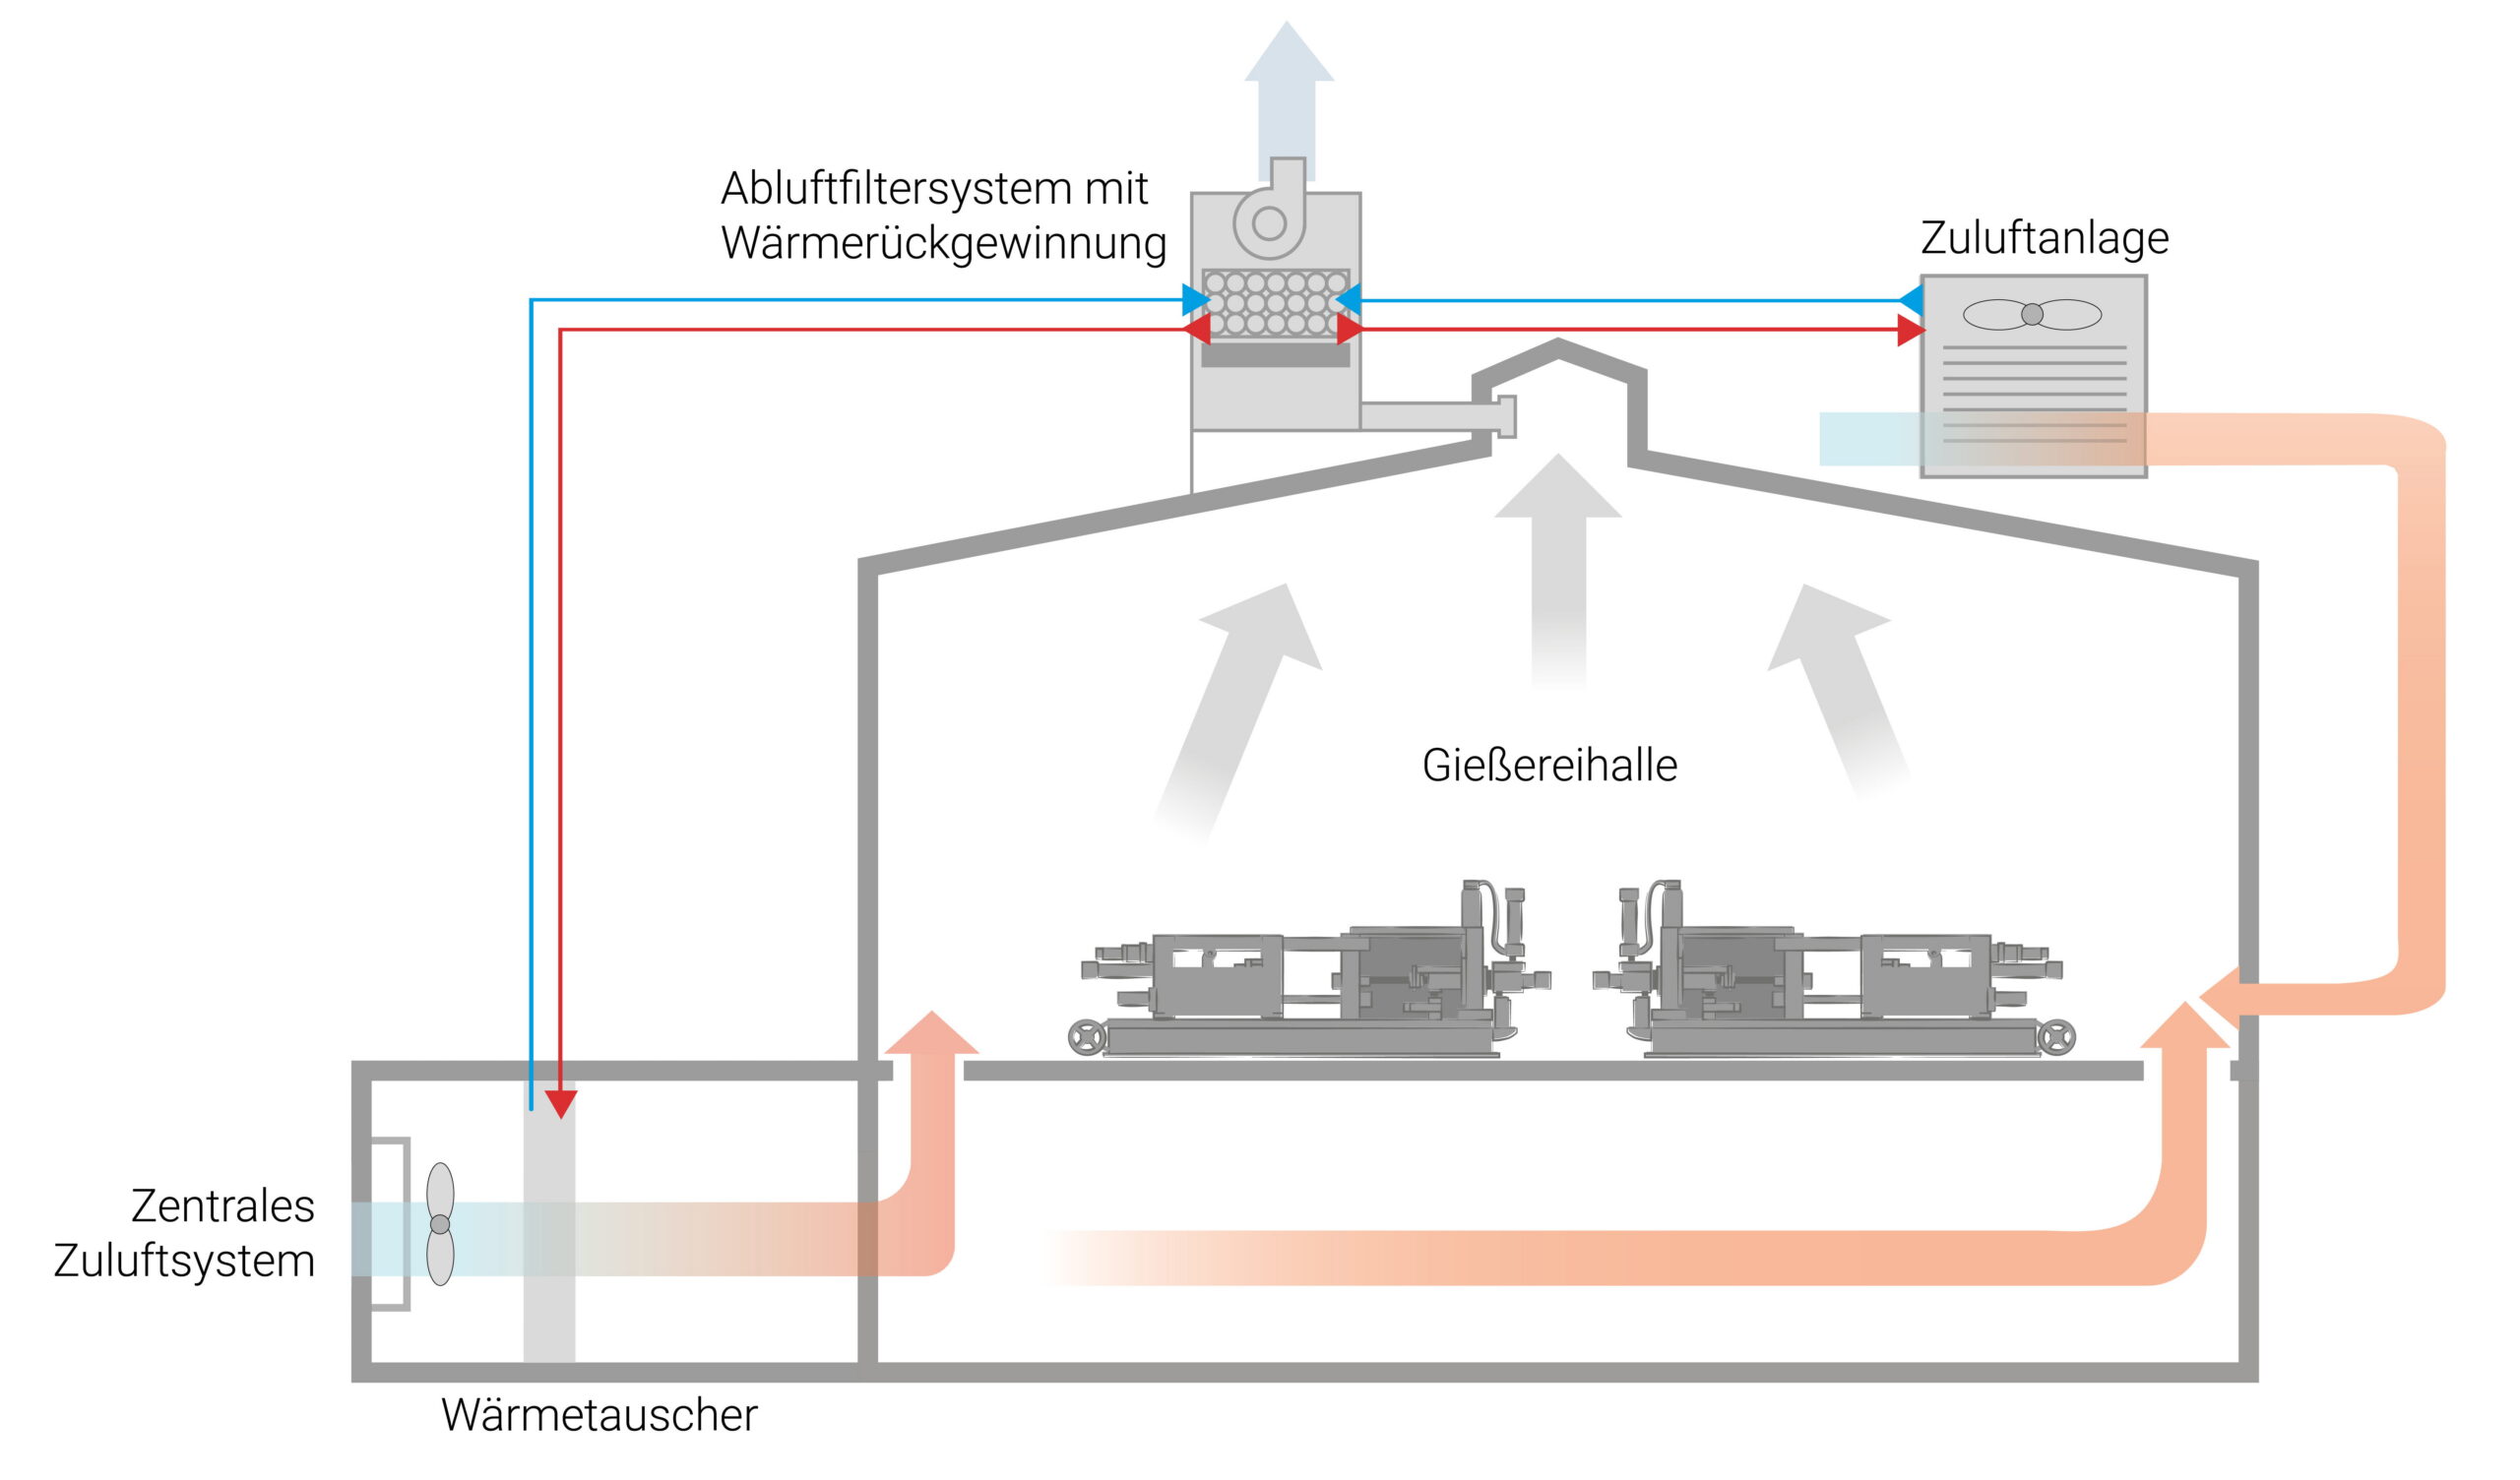
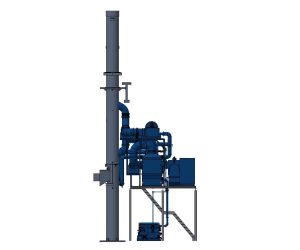
Zwölf KMA-ULTRAVENT-Systeme auf dem Hallendach reinigen die Abluft und gewinnen ihre Wärme zurück. Diese Wärme erwärmt die Frischluft für die Halle. Dazu kommt Abwärme aus dem Kühlwasser der Gießmaschinen.
So hat die Halle in den Wintermonaten konstant 18 °C, ohne dass konventionelle Energieträger wie Strom oder Gas zugeführt werden.

- 85% weniger
CO₂ Emissionen
Von 363 auf 55 Tonnen CO₂ – ohne herkömmliche Hallenheizung heizen

- 83% weniger
Energiekosten
Betriebskosten drastisch senken: ca. 5.900 € statt rund 36.000 € pro Jahr.

Energie-effiziente wärmerückgewinnung
Reine Luft & konstante 18 °C – ohne konventionelle Energieträger
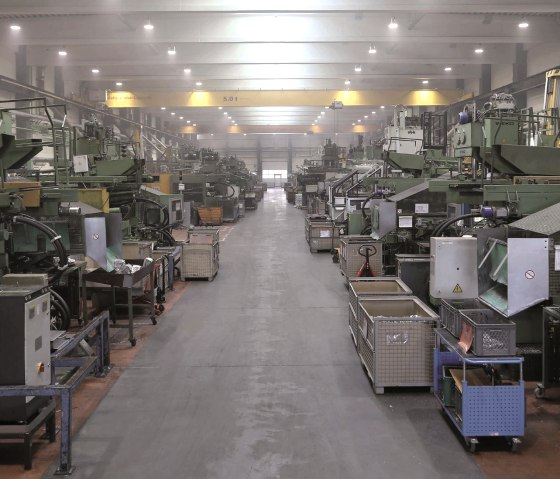
Mit einer Gießkapazität von ca. 6.000 Tonnen pro Jahr gilt das STIHL Werk heute als eines der größten und modernsten Magnesium- Druckgusswerke Europas. 20 Druckgießmaschinen der Warm- und Kaltkammertechnologie mit Schließkräften von bis zu 1.000 Tonnen kommen zum Einsatz. Rund 800 Mitarbeiter produzieren jährlich über 26 Mio. Bauteile für Motorsägen und andere Motorgeräte des Mutterkonzerns, aber auch externen Kunden.
Gesucht wurde ein Abluftfiltersystem mit starker Öko-Effizienz für verlässliche Abluftreinigung und leistungsstarker Wärmerückgewinnung.
Großes Magnesium-Druckgusswerk mit Schichtlüftung
Die Ausgangssituation in der STIHL Gießerei
Top 3 PainPoints bei STIHL

Emissionsgrenzwerte
Die Rauchbelastung in der Gießerei erfordert einen 13-fachen stündlichen Luftwechsel. Das entspricht einer Luftförderung von 360.000 m³/h.
Ohne fossile Brennstoffe
Die Druckgießerei soll in den Wintermonaten auf konstante 18 °C beheizt werden – ohne konventionelle Energieträger
Hohe CO₂-Emissionen
Energiepreise und CO₂-Kosten steigen. Eine Gasheizung würde etwa 363 Tonnen CO₂ pro Jahr verursachen.
Die Potentiale für ein Druckgusswerk
Mehrstufige Rückgewinnung wertvoller Prozessabwärme
Das Unternehmen verpflichtet sich zu Umweltschutz und Energieeffizienz auf hohem Niveau und deren kontinuierlichen Verbesserung, sowohl in den Unternehmensprozessen als auch bei den Produkten. Entsprechend dieser Grundsätze wurde bei der Wahl eines neuen Abluftfiltersystems großer Wert auf die Öko-Effizienz gelegt. Folgende Faktoren standen im Fokus:
- Wirksame Abluftbehandlung inkl. Berücksichtigung des bestehenden Zuluftsystems mit Schichtlüftung
- Wärmerückgewinnung für erhöhte Energieeffizienz
- CO₂-sparsames Verfahren
- Entfall der konventionellen Hallenheizung
„Unser System ist ein Beleg dafür, dass nachhaltige Produktion konkret messbar wird: weniger CO₂, eine hocheffiziente Nutzung vorhandener Prozesswärme und Unabhängigkeit von fossilen Brennstoffen in der Hallenbeheizung.“
Hartmut Fischer, Geschäftsleiter ANDREAS STIHL AG & Co. KG
Magnesium-Druckgusswerk
Deutliche Kosten- und CO₂-Reduktion
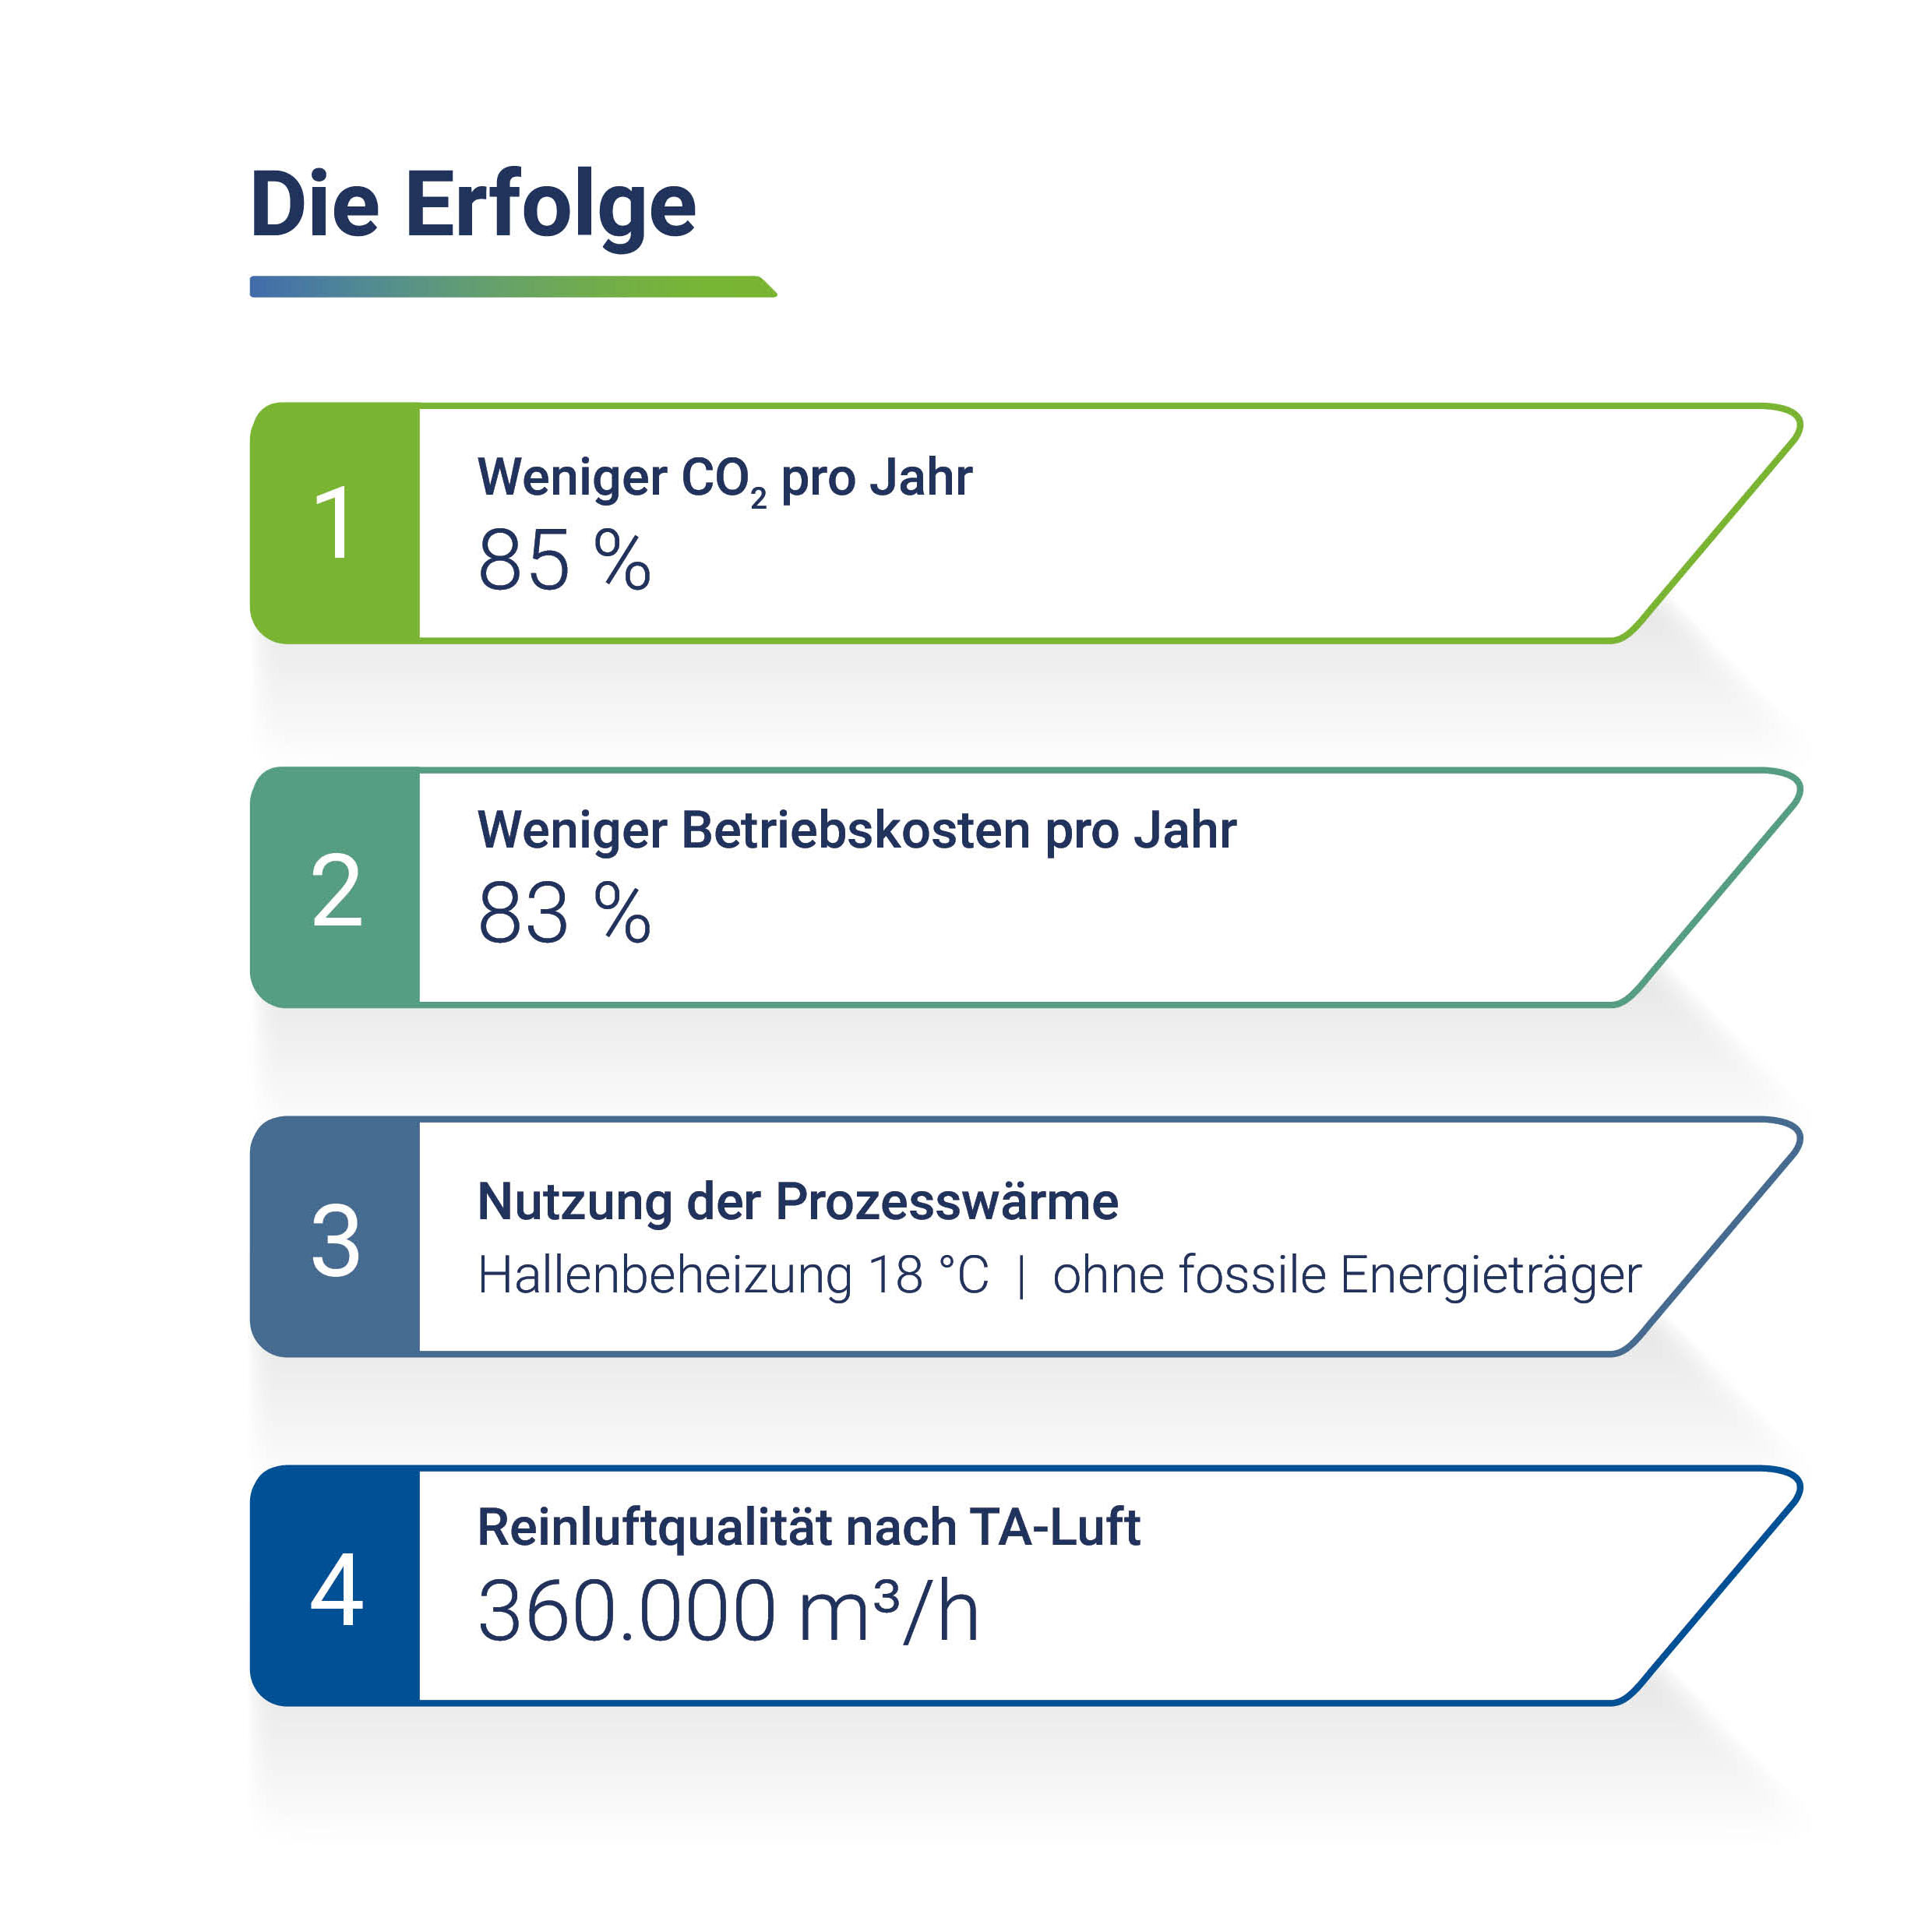
Die Erfolge für STIHLS Gießerei
Arbeitsschutz 360.000 m³/h saubere Hallenluft
Öliger Rauch und Aerosole werden direkt aus der Produktionsabluft gefiltert – bei 13-fachem Luftwechsel pro Stunde. Das senkt Geruchsbelastung und schafft spürbar bessere Arbeitsbedingungen.
Konstante 18 °C – ganz ohne fossile Energieträger
Die zurückgewonnene Prozesswärme heizt die gesamte Druckgießerei im Winter.
Abwärmenutzung senkt Energiekosten
Betriebskosten sind deutlich niedriger ohne notwendige Hallenheizung: ca. 5.900 € statt rund 36.000 € pro Jahr.
Umweltschutz durch 308 Tonnen CO₂ weniger pro Jahr
85 % geringerer CO₂-Ausstoß gegenüber einer herkömmlichen Hallenheizung, anstelle von 363 nur 55 Tonnen CO₂ pro Jahr
Im Fachmedium GIESSEREI wurde das Projekt in Weinsheim als „Best Practice: Leistungsstarke Wärmerückgewinnung“ veröffentlicht. Laden Sie jetzt die komplette Fallstudie herunter und erfahren Sie, warum dieses Effizienzprojekt in der Branche besondere Aufmerksamkeit erhält.
So haben wir STIHL erfolgreich unterstützt
Download Fachpublikation: Best Practice Leistungsstarke Wärmerückgewinnung
Unsere Lösung für STIHLS Magnesiumsdruckgusswerk
Modernes Zuluft- und Abluftfiltersystem mit Wärmerückgewinnung
Abluft
KMA Abluftfiltersystem mit integriertem Wärmetauscher mit einem Abluftvolumen von 360.000 m³ pro Stunde.
Die ölrauchbelastete Abluft wird unter der Hallendecke abgesaugt. Sie strömt zuerst durch die Abluftfilter. Danach entzieht ihr der Wärmetauscher die Wärme. Wegen der Rauchbelastung wird die Hallenluft 13-mal pro Stunde ausgetauscht.
Verbesserte Reinluftqualität in der Gießerei
Einhaltung der EU-Emissionsgrenzwerte
Energieeffizienter Betrieb der Filtersysteme
Zuluft
Zuluftanlage gekoppelt mit Wärmerückgewinnungssystem zur energiesparenden Schichtlüftung der Produktionshalle.
Die zwölf Systeme auf dem Dach arbeiten in zwei Gruppen. Acht sind an die zentrale Zuluftanlage angeschlossen. Vier bilden ein eigenes System. Es hält die Halle auch bei Produktionsstillstand, zum Beispiel in den Ferien, frostfrei.
Nutzung der Prozesswärme zur Hallenbeheizung
Zufuhr der Zuluft über Schichtlüftung
Integration des bestehenden Zuluftsystems
„Effiziente Energienutzung muss ganzheitlich betrachtet werden. Darum verbinden wir Wärmerückgewinnung, Abluftreinigung und Hallenheizung für unser Werk ökologisch und ökonomisch sinnvoll.“
Thomas Gülich, Leiter Technik und Produktionsverfahren, ANDREAS STIHL AG & Co. KG
clean air.
save energy.
>3.000
Anlagen installiert weltweit
80 %
Energieeinsparungen gegenüber herkömmlicher Ablufttechnik möglich
360°
Emissionen, Abluft und Energie zusammen gedacht
1.500 +
Kunden weltweit vertrauen auf unsere Technologie
sIE HABEN fRAGEN?
Häufige Fragen zur Wärmerückgewinnung bei STIHL
Ist das Fallbeispiel STIHL auf meine Gießerei übertragbar?
Ja — heiße, emissionsbelastete Abluft hat jede Gießerei, und genau daraus gewinnt das STIHL-System seine Wärme; das Prinzip ist unabhängig vom Gussverfahren. Die Wärmeverwertung ist dabei flexibel: Sie muss nicht in die Hallenheizung fließen, sondern kann ebenso Zuluft, Brauchwasser oder Prozesse versorgen — Energie ist Energie. Maßgeblich für die Übertragung sind Abluftmenge und -temperatur, der Wärmebedarf Ihres Standorts und die Gebäudesituation. Wir prüfen das Potenzial Ihrer Prozesswärme auf Basis Ihrer realen Betriebsdaten.
Kann KMA auch mein bestehendes Zuluftsystem integrieren?
Ja — bei STIHL wurde das vorhandene Zuluftsystem mit Schichtlüftung eingebunden statt ersetzt. Zwölf Abluftfilteranlagen auf dem Hallendach speisen über Wärmetauscher die zentrale Zuluftanlage; zusätzlich wurde die Abwärme aus dem Kühlwasserkreislauf der Gießmaschinen in das System integriert. So heizt die Produktionsabluft die Halle im Winter auf konstante 18 °C — ohne konventionelle Energieträger. Die Integration Ihrer Bestandstechnik prüfen wir im Rahmen der Systemauslegung.
Bieten Sie auch Brandschutzmaßnahmen für den Magnesium-Druckguss?
Ja — Brandmelder und aktive Löschsysteme sind als Module direkt in das Filtersystem integrierbar, ergänzt um druckstoßfeste Ausführung, Berstscheiben und Explosionsunterdrückung. Magnesium ist brennbar und reagiert bei hohen Temperaturen heftig mit Sauerstoff und Wasser — der Brandschutz wird deshalb entlang der gesamten Prozesskette von der Erfassung bis zum Filter ausgelegt. Das STIHL Magnesium-Druckgusswerk mit über 20 Druckgießmaschinen ist dafür die Referenz im Serienbetrieb. Wir erarbeiten das Schutzkonzept gemeinsam mit spezialisierten Brandschutzpartnern für Ihre Anlage.
Gibt es Beschränkungen beim Abluftvolumen einer Gießerei?
Nein, weder nach oben noch nach unten. Unsere ULTRAVENT® Filtersysteme decken die gesamte Bandbreite ab, von der einzelnen Maschine mit wenigen tausend Kubikmetern pro Stunde bis zur Großanlage mit mehreren hunderttausend. Sie sind modular aufgebaut und frei kombinierbar, sodass sich praktisch jedes Abluftvolumen abbilden lässt. Für große Volumina, etwa beim Megacasting, steht der horizontal-modulare ULTRAVENT® H ab 30.000 m³/h je Einheit zur Verfügung und lässt sich beliebig zusammenschalten — bei STIHL zu insgesamt 360.000 m³/h bei 13-fachem Luftwechsel. Entscheidend bleibt die Raucherfassung an der Quelle, denn sie hält den notwendigen Luftwechsel und damit das zu behandelnde Volumen klein. Wir dimensionieren das System anhand Ihrer Emissionsquellen und des erforderlichen Luftwechsels.
Ihr direkter Kontakt
Sprechen Sie mit Kerem Kartal
Sie möchten wissen, wie sich Abluftreinigung, Wärmerückgewinnung, Zuluftmanagement und Hallenheizung in Ihrer Gießerei sinnvoll verbinden lassen?
Dann lassen Sie uns gemeinsam prüfen, welches Systemkonzept technisch und energetisch zu Ihrem Standort passt. Grundlage ist immer Ihre reale Hallen- und Prozesssituation.
Wir sind der Experte
Weitere Anwendungen
Unsere Lösungen in der Fachpresse
Publikationen & Fachbeiträge
Weitere Infos
Downloads & Links
Gesetze & Richtlinien
TA-Luft:Reinhaltung der Luft – Emissionsgrenze
VDI 2262-3: Luftbeschaffenheit am Arbeitsplatz -Reinluftrückführung
TRGS 900: Arbeitsplatzgrenzwerte