Abluftreinigung &
Wärmerückgewinnung

für Frittieranlagen

KMA reinigt fett- und geruchsbelastete Prozessabluft ohne Verbrennung fossiler Brennstoffe — und holt die Wärme zurück in Ihre Produktion. Ihre heiße Fritteusenabluft ist eine Energiequelle.

Ihre Potentiale beim Frittieren und Braten

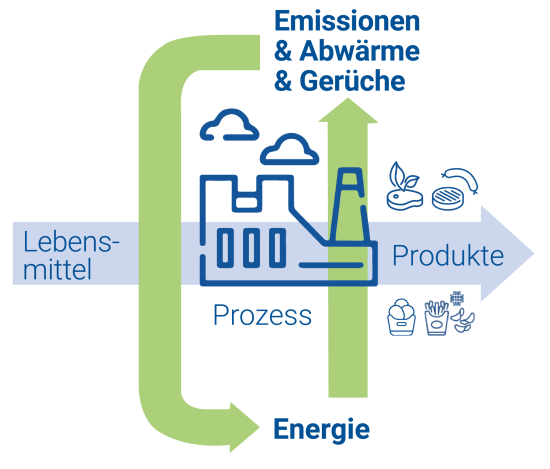
Fritteusenabluft: Heiß, fettig, geruchsintensiv und voll wertvoller Energie.

Potential-Lebensmittel-DE-Web-V2

Die Pflicht

Die Abluft ist bis zu 130 °C heiß, voller Fett-Aerosole und stark geruchsintensiv. Grenzwerte nach BImSchG, TA-Luft und GIRL gelten dafür. In der Praxis oft 500 GE/m³ und 50 mg Gesamtkohlenstoff pro m³.

Die Chance

Die Prozesswärme lässt sich zurückgewinnen. Sie wärmt die Zuluft, bereitet Warmwasser oder füllt einen Pufferspeicher.

Die Lösung

KMA verbindet beides in einem System. Ohne fossile Brennstoffe und mit bis zu 98 % weniger Energieverbrauch als bei einer thermischen Nachverbrennung. Für Schnitzel, Burger-Patties, Kebab, Fleischalternativen, Pommes, Chips und Pfannkuchen. Überall, wo industriell frittiert und gebraten wird.

✓ Prozesswärme zurückgewinnen

✓ Emissionsgrenzwerte einhalten

✓ Gerüche abbauen

✓ Betriebskosten senken

Anwendungen im Bereich Industrielles Frittieren und Braten

Bei diesen Frittier- und Bratanwendungen haben wir geholfen.

Vegane Schnitzel,
Nuggets & Co.
Chicken Nuggets
Gyros, Kebab & Co.
Pfannkuchen
& Teigwaren
Fischstäbchen
Frittierter Käse &
Convenience Food
Pommes Frites
& Chips
Fleischspezialitäten
& Grillgerichte

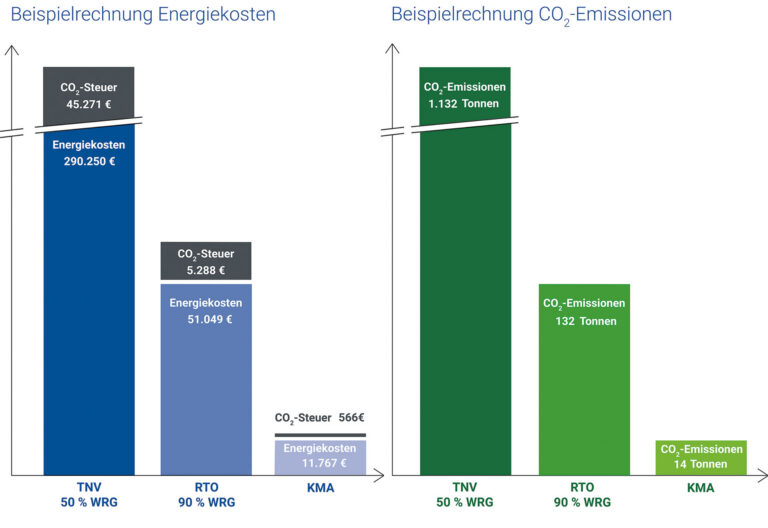
350.000 € oder 12.500 € Betriebskosten. Sie entscheiden.

DER KostenUNTERSCHIED IN ZAHLEN

Berechnungsgrundlage

Erdgaspreis 5 Cent/m³, Strompreis 20 Cent/kWh, EU-CO₂-Steuer 2025: 55 €/Tonne
Rechenbeispiele und Referenzen veröffentlicht im Fachmedium Fleischwirtschaft (3/2022, 5/2025).

Wartungsarm im Dauerbetrieb

Das CIP-System reinigt Wärmetauscher, Elektrofilter und UV-Lichtröhren vollautomatisch mit beweglichen Düsenstöcken. Kein Filtermedienwechsel, kein Ausbau – die Reinigungsflüssigkeit zirkuliert ressourcenschonend zwischen Reinigungstank und Filtersystem.

Weniger CO₂-Emissionen pro Jahr

Die eingesparten 1.000+ Tonnen CO₂ pro Jahr rechnen sich doppelt: ökologisch und ökonomisch.

Senken Sie Ihre Betriebskosten

Die moderne Umwelttechnik ist im Betrieb äußerst sparsam. Die Anlage verbrennt keine fossilen Brennstoffe und arbeitet vollständig elektrisch – der Energieverbrauch einer Filterzelle für 5.000 m³/h Abluft entspricht etwa einer 100-Watt-Glühbirne.

Die Produktionsabluft ist TA-Luft- und GIRL-konform gereinigt, die Wärme fließt zurück in Zuluft und Brauchwasser – bei einem Bruchteil der Betriebskosten und CO₂-Emissionen einer Nachverbrennung.

Seit 2025 liegt die CO₂-Steuer bei 55 €/t, die TA-Luft ist novelliert — die Wirtschaftlichkeit einer TNV kippt. Ein Beispiel: Bei 3.000 m³/h und 5.000 Betriebsstunden kostet eine TNV (50 % WRG) rund 104.560 €/Jahr, die KMA-Lösung 20.000 € — bei 90 kW/h nutzbarer Wärme und einer CO₂-Bilanz von 1.393 → 95 t.
Wie das in der Praxis gelingt, beschreibt KMA im führenden Branchenmagazin Fleischwirtschaft am Beispiel eines bayerischen Fleischverarbeiters, der seine TNV in vier Schritten abgelöst hat.

Zeit, Ihre thermische Nachverbrennung neu zu bewerten.

Sie betreiben eine TNV für die abluftreinigung ihrer frittieranlage?

Wir vertrauen KMA

UNSERE LÖSUNG für industrielles Frittieren und BRaten

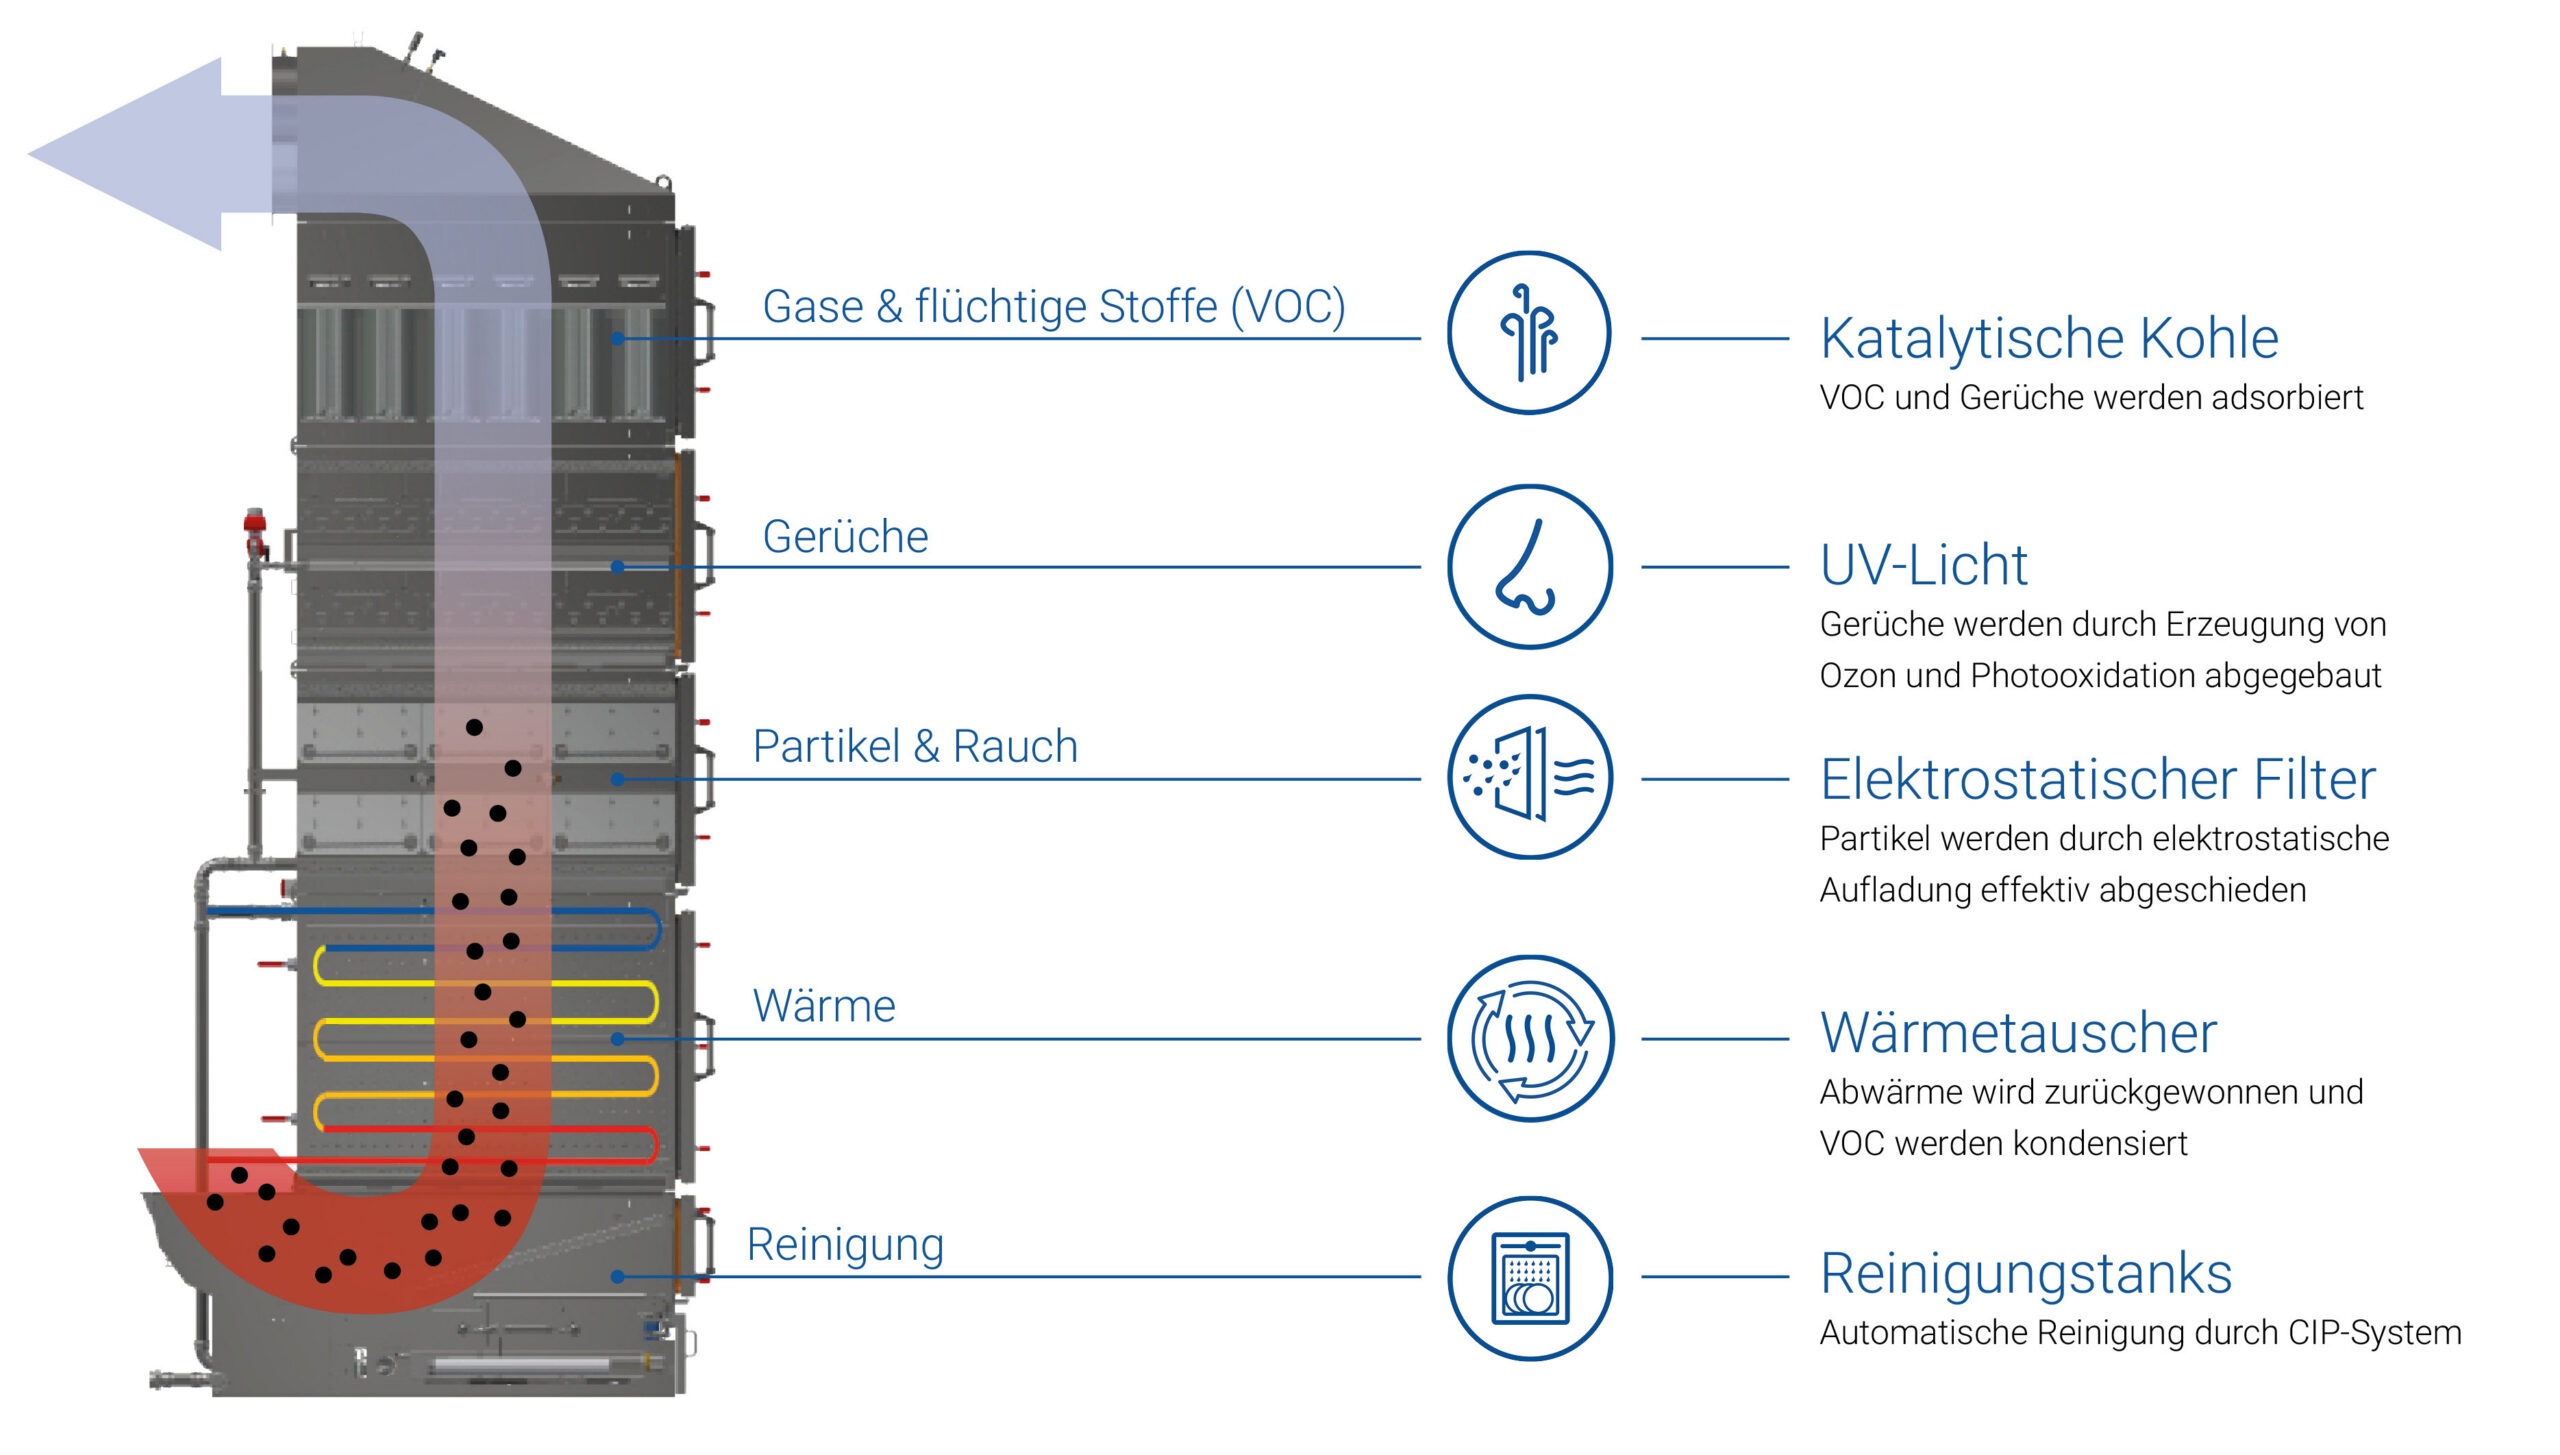
Ein System. Fünf Stufen. Keine Verbrennung — effizientes & kompaktes Luftvolumen.

Kein Einzelverfahren löst fettige, heiße, geruchsintensive Abluft allein. Das KMA ULTRAVENT® Filtersystem kombiniert mehrere Stufen in einem kompakten Gerät — auf dem Dach oder in der Halle, direkt über den Emissionsquellen. Und es macht das, was viele Alternativen nicht können: es kühlt die Abluft, ohne sie zu verdünnen.

Fett und Partikel
rausfiltern
Wärme
zurückgewinnen
Icon-Gerüche-Nase-V2-grün-web

Gerüche
abbauen

Icon-Grenzwerte-grün-web

Grenzwerte
einhalten

Unser ULTRAVENT® M Lösungsbaukasten. Bedarfsgerecht konfigurierbar.


Die funktionalen Module des Universal-Filtersystems: bedarfsgerecht kombinierbar für Abluftreinigung und Wärmerückgewinnung in unterschiedlichsten Industrien und Prozessen
Nicht jede Abluft braucht die volle Verfahrenskette.

Am Anfang steht immer das Fett. Wird die Fettfracht nicht sauber abgeschieden, verlagert sich das Problem nur nach hinten — in UV-Röhren, Kohlefilter, Kanäle und Ventilatoren. Genau dort liegt unsere Stärke: Der elektrostatische Filter holt Fettaerosole und Feinstpartikel bis in den Submikronbereich aus der Abluft und wird vom CIP-System vollautomatisch gereinigt. Kein Filtermedienwechsel, keine nachlassende Abscheideleistung.

Alles Weitere ist eine Frage Ihres Zielwerts: Reingasforderung, Geruchsfracht, Feuchte. Danach ergänzen wir UV-Licht, Kohle, Gaswäscher oder Wärmerückgewinnung — und lassen weg, was der Fall nicht braucht. Günstige UV-Lösungen sparen an genau der Stufe, die über die Standzeit entscheidet. Wir sparen an den Stufen, die Ihr Grenzwert nicht verlangt.

Drei typische Fälle aus unserer Praxis:

Fettfracht: LEICHT
Feuchte: Hoch
Geruch: Moderat

Auslegungsziel Reingas: < 500 GE/m³
typisch für Standorte im Industriegebiet ohne schutzwürdige Bebauung in der Nähe

KMA Lösung:
ULTRAVENT M
mit Gaswäschermodul
Ggf. UV-Licht


Fettfracht: Hoch
Feuchte: Moderat
Geruch: Stark

Auslegungsziel Reingas: 100–200 GE/m³
typisch für Industrie- und Gewerbestandorte mit Misch- /Wohnbebauung in der weiteren Umgebung

KMA Lösung:
ULTRAVENT M
mit ESP
+ UV-Licht
+ Katalytischer Kohle

Fettfracht: Sehr Hoch
Feuchte: Hoch
Geruch: Stark

Auslegungsziel Reingas: < 100 GE/m³
typisch bei direkt angrenzender Wohnbebauung

KMA Lösung:
ULTRAVENT M
mit Wärmetauscher (Entfeutchtung)
mit ESP
+ UV-Licht
+ Speicherkohle


clean air.
save energy.

>3.000

Anlagen installiert weltweit

80 %

Energieeinsparungen gegenüber herkömmlicher Ablufttechnik möglich

360°

Emissionen, Abluft und Energie zusammen gedacht

1.500 +

Kunden weltweit vertrauen auf unsere Technologie

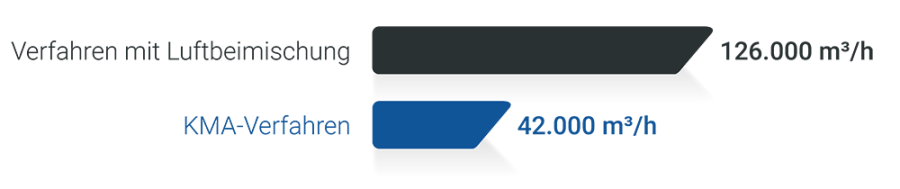
DER VOLUMENSTROM-VORTEIL

Warum KMA das Luftvolumen klein hält — und andere nicht

Grafik-Verfahren-Luftbeimischung-vs-KMA-Verfahren-DE

Verfahren mit Luftbeimischung

Anlagen ohne integrierte Wärmerückgewinnung, wie etwa Plasma-, Ozon- oder reine UV-Licht-Systeme, kühlen, indem sie die heiße Prozessabluft mit großen Mengen Raumluft verdünnen. Schnell wird ein Mischverhältnis von 3:1 nötig, wodurch sich das Betriebsvolumen verdreifacht. Die abgesaugte Raumluft muss permanent durch gekühlte oder erwärmte Frischluft ersetzt werden.

Die Folge: größere Abluft-, Zuluft- und Rohrleitungen — und ein dauerhafter Energie- und Kostentreiber.

KMA-Verfahren

KMA kühlt nicht durch Verdünnung, sondern durch Wärmerückgewinnung: Der Wärmetauscher entzieht der Abluft über einen Kühlmittelkreislauf die Wärme, ohne Raumluft beizumischen. So bleibt der Volumenstrom exakt so groß, wie vom  Prozess vorgegeben. Kanäle, Ventilatoren und Rohrleitungen werden auf die tatsächliche Abluftmenge ausgelegt und nicht auf ein Vielfaches davon.

Das Volumen bleibt klein, und die entzogene Wärme wird nutzbar gemacht statt vernichtet.

Nachteile für Sie

Das verdreifachte Betriebsvolumen erzwingt größer dimensionierte Abluft-, Zuluft- und Rohrleitungstechnik.

Die Prozesswärme bleibt ungenutzt. Dadurch muss die abgesaugte Raumluft beheizt oder gekühlt werden.

Ihre Gebäudetechnik bleibt gebunden

Jede Änderung der Raumtemperatur oder des Produktionsszenario stellt die Auslegung des Abluftsystems in Frage.

Vorteile für Sie

Das kompakte Betriebsvolumen erlaubt eine schlankere Dimensionierung der Lufttechnik.

Die Energie aus der warmen Prozessabluft wird wiederverwendet und versorgt die nachfolgenden Prozesse.

Ihre Gebäudetechnik bleibt flexibel

Raumtemperaturen und Produktionsszenarien lassen sich ändern, ohne das Abluftsystem neu auszulegen.

Beispielrechnung

Das Verdünnungsverfahren bewegt ca. 80.000 m³/h zusätzliche Raumluft pro Stunde (insgesamt 126.000 statt 42.000 m³).
Das Nachkühlen von 20 auf 7 °C erfordert 360 kW. Das Nachheizen von 0 auf 7 °C erfordert 190 kW.
Bei 6.912 Betriebsstunden im Jahr entspricht dies einem zusätzlichen Klimatisierungsaufwand von rund 2.500 MWh.

Grundlage: 42.000 m³/h Prozessabluft bei 95 °C, Mischverhältnis 3:1.

KUNDENBEISPIELE Frittieren und Braten

So profitieren unsere Kunden

Rügenwalder Mühle — Wärme zurück ins Reinigungswasser


Seit 2002 Partner von KMA. Für die geruchsintensiven Fleischalternativen in Bad Zwischenahn reinigt eine ULTRAVENT® H 30000 die heiße Brat- und Frittierabluft (Wärmetauscher, Elektrofilter, UV-Licht, Kohlekatalysator, CIP) und speist die zurückgewonnene Wärme über einen Pufferspeicher ins Reinigungswasser.
(Fleischwirtschaft 5/2025)
Tönnies — Kapazität verdreifacht, Energie gespart


Im Zuge einer Kapazitätserweiterung band Tönnies neun Fritteusen und Garöfen in ein KMA-Abluftsystem ein — zwei Filtergeräte mit einer Kapazität von bis zu 60.000 m³/h und integrierter Wärmerückgewinnung für Zuluft und Wasser. Statt Verbrennung: deutlich bessere Energieeffizienz und ein Baustein der Nachhaltigkeitsstrategie Agenda t30.
(Fleischwirtschaft 3/2022)
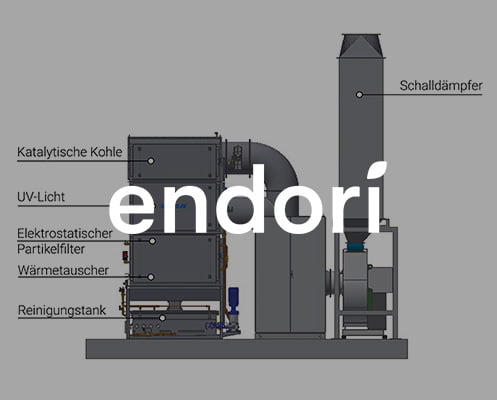
endori — von Anfang an ohne Verbrennung


Der Erbsenprotein-Pionier entschied sich schon bei Gründung gegen eine TNV — für ein mehrstufiges Verfahren ohne Verbrennung fossiler Brennstoffe. Ergebnis: 80 % Energiekosten- und CO₂-Ersparnis gegenüber einer TNV, bei sicherer Neutralisierung der VOC und Gerüche.
(Fleischwirtschaft 5/2025)
Häufige Fragen zur Abluftreinigung und Wärmerückgewinnung an Frittieranlagen

Ja — die KMA-Abluftreinigung wird herstellerunabhängig ausgelegt und ist an Anlagen aller gängigen Hersteller im Einsatz (bspw. alco, Fessmann, GEA, Heat and Control, JBT, Kiremko, Marel, Maurer-Atmos, Rosenqvists, Schröter). Entscheidend ist nicht der Hersteller der Produktionsanlage, sondern die konkrete Abluftsituation — insbesondere Volumenstrom, Temperatur sowie Fett-, Feuchte- und Geruchsbelastung. Deshalb lässt sich die KMA-Lösung für einzelne Fritteusen und Bratanlagen ebenso auslegen wie für kombinierte Produktionslinien mit Gar-, Koch- oder vergleichbaren thermischen Prozessen; auch feuchte oder schwadenreiche Abluft ist eine Auslegungsfrage und kein Ausschlusskriterium. Für eine belastbare Einschätzung genügt im ersten Schritt ein Überblick über Ihre Anlagen und Prozessdaten.

In der Regel wird die Ablufttechnik an den vorhandenen Prozess angebunden, ohne den eigentlichen Herstellungsprozess zu verändern. Absaugung, Filterstufen und Wärmerückgewinnung werden auf die bestehende Anlage und die räumlichen Gegebenheiten ausgelegt.

Die verschiedenen Filterstufen werden über das automatische KMA Reinigungssystem, ähnlich einem integrierten Geschirrspüler, an Ort und Stelle gereinigt. Ein regelmäßiger Wechsel klassischer Filtermedien wie bei anderen Verfahren ist dadurch nicht erforderlich. Abgeschiedene Fett- und Ölbestandteile werden aus dem Luftstrom entfernt, abgeführt und in der Anlage im Sammelbehälter gesammelt.  Reinigungsintervalle und Entsorgung richten sich nach Produkt, Betriebsstunden und Fettbelastung.

Das elektrostatische Prinzip arbeitet praktisch verschleißfrei: dokumentiert sind Anlagen mit über 50.000 Betriebsstunden. Thermische Verschleißerscheinungen wie bei der Nachverbrennung treten nicht auf, die Abscheideleistung bleibt bei regelmäßiger Reinigung konstant. In den Geruchsstufen arbeiten UV-Röhren und Kohlepatronen, die turnusmäßig erneuert werden.

KMA kombiniert mehrere Reinigungsstufen für Fett, Partikel, Rauch und Geruch in einem System. Der Elektrofilter entfernt Aerosole, Fett und Partikel — gasförmige Geruchsstoffe brauchen eine eigene Stufe. Dafür stehen UV-Photooxidation, Gaswäscher nach dem Absorptionsprinzip und eine Aktivkohlestufe zur Verfügung, die je nach Geruchsfracht und Zielwert kombiniert werden. Die konkrete Auslegung richtet sich nach den Emissionen des Prozesses und den am Standort geltenden Anforderungen, etwa aus TA Luft, BImSchG und Geruchsbeurteilung. Ob zusätzliche Reinigungsstufen erforderlich sind, wird deshalb projektspezifisch festgelegt.

Ja. KMA Filtersysteme sind in zahlreichen genehmigten Anlagen als Ersatz für thermische oder katalytische Nachverbrennung im Einsatz. Ein besonders belastbarer Beleg ist die Umstellung bei Hardy Remagen: Sie wurde aus dem Umweltinnovationsprogramm des Bundes gefördert — also von behördlicher Seite ausdrücklich als Alternative zur thermischen Nachverbrennung anerkannt. Im Genehmigungsprozess unterstützen wir Sie: von der Auslegungsdokumentation über die Emissionsprognose bis zur Abnahmemessung durch eine bekanntgegebene Messstelle.

Ja, weil die TNV nicht in der Investition, sondern im Verbrauch teuer ist. Bei lufttechnischen Anlagen entfallen rund 75 % der Gesamtkosten auf den Betrieb und nur etwa 25 % auf die Anschaffung. Dabei sind die Betriebskosten bei der Nachverbrennung besonders hoch: Erdgas für den Dauerbetrieb bei bis zu 750 °C, zusätzlicher Brennstoff in jeder Aufheizphase, Prozesswärme, die ungenutzt über das Dach entweicht, und jede verbrannte Kilowattstunde erzeugt CO₂, das bepreist wird. Hinzu kommt der thermische Verschleiß: Eine TNV hält häufig nur sechs bis acht Jahre, dann steht die nächste Investition an.

Die in der heißen Prozessabluft enthaltene Energie kann über Wärmetauscher zurückgewonnen und beispielsweise für Zuluft, Warm- oder Reinigungswasser sowie Pufferspeicher genutzt werden. Welche Wärmesenke sinnvoll ist, hängt vom Temperaturniveau und vom zeitgleichen Wärmebedarf im Betrieb ab. Bei niedrigeren Temperaturen kann auch die Kombination mit einer Wärmepumpe interessant sein.

Ja, zentrale Lösungen für mehrere Prozessanlagen sind möglich und in der Praxis bereits umgesetzt. Dafür werden die Abluftmengen und Betriebszustände der einzelnen Anlagen gemeinsam betrachtet und das System auf den tatsächlichen Gleichzeitigkeitsbedarf ausgelegt. So lässt sich auch eine spätere Erweiterung der Produktion bei der Planung berücksichtigen.

Produktwechsel sind für die Anlage kein Thema: Ausgelegt wird auf die Lastspitze, und der Elektrofilter kann sich nicht zusetzen, weil er ohne Filtermedium arbeitet und durch das integrierte Reinigungssystem automatisch abgereinigt wird. Wird die Abluft fetthaltiger, läuft eventuell das Reinigungsprogramm einfach öfter — an der Abscheideleistung ändert sich nichts.

J-Lampe-KMA-Vertrieb

Jörg Lampe

Sales Manager

+49 2244 9248 42

Ihr direkter Kontakt

Sprechen Sie mit Jörg Lampe

Sie möchten wissen, wie sich Abluftreinigung und Wärmerückgewinnung an Ihren Frittier-, Brat-, oder Garanlagen verbinden lassen — und wie schnell sich das rechnet?

Dann lassen Sie uns Ihr Einsparpotenzial gemeinsam prüfen. Grundlage ist immer Ihre reale Prozess- und Hallensituation: Abluftvolumen, Temperatur, Betriebsstunden und vorhandene Wärmesenken.

Unsere Lösungen in der Fachpresse

Publikationen & Fachbeiträge

Wir sind der Experte

Weitere Anwendungen

KMA-Räucherei-iStock-496832483-1000px

Räuchern

Abluftreinigung & Wärmerückgewinnung
für Räuchereien

Potential Räucherei

Weitere Infos

Downloads & Links

Gesetze & Richtlinien

EU BREF Richtlinie 

TA-Luft:Reinhaltung der Luft – Emissionsgrenze

VDI 2262-3: Luftbeschaffenheit am Arbeitsplatz -Reinluftrückführung

TRGS 900: Arbeitsplatzgrenzwerte