Nachhaltige Abluftreinigung bei Fleischalternativen

Wie endori am Standort Stegaurach Fleisch- und Fischalternativen auf Erbsenbasis produziert – mit sauberer Abluft, geringem Energieeinsatz und ganz ohne Verbrennung fossiler Brennstoffe.
Eine mehrstufige KMA-Filteranlage mit Wärmerückgewinnung macht es möglich.

Potential bei der Herstellung von Fleischalternativen -
Nachhaltig vom Feld auf die Gabel

endori produziert in Stegaurach beliebte Fleisch- und Fischalternativen aus Erbsen. Hersteller von Fleischalternativen können durch einen nachhaltigen Umgang mit produktionsseitigen Emissionen in
die Umwelt Pluspunkte bei ihren Kunden sammeln.

Im Einklang zur grünen Wertschöpfungskette reinigt eine KMA-Filteranlage die Brat- und Frittierabluft nachhaltig und TA-Luft-konform, gewinnt dabei Wärme zurück und kommt ganz ohne Verbrennung aus.

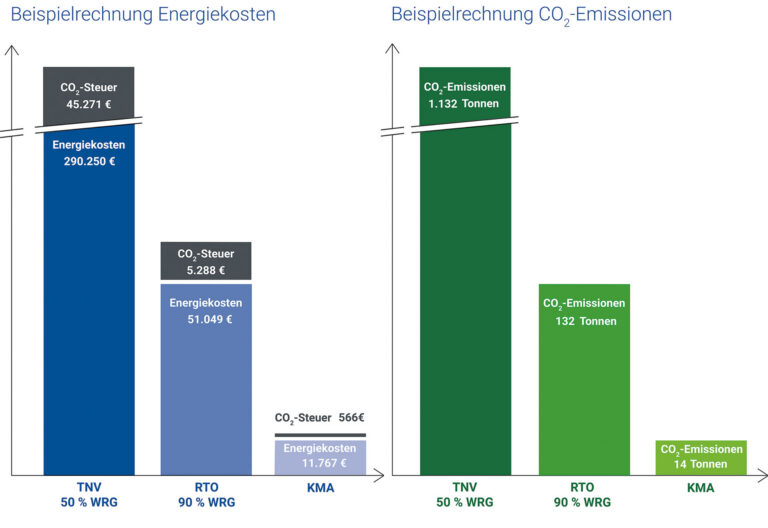
14 t statt 1.132 t CO₂
jedes Jahr

rund 99 % weniger CO2 Emissionen als eine klassische TNV

12.000 € statt über 290.000 € Betriebskosten

Reduzierter Energieverbrauch,  und TCO – Pro Jahr, inklusive CO₂-Steuer.

0 m³ Erdgas


Ganz ohne Verbrennung: kein Erdgas, kein direkter CO₂-Ausstoß.

Icon-Glühbirne-V1
~100-Watt-Glühbirne


So viel Strom braucht eine KMA Filterzelle für 5.000 m³/h Abluft.

Am oberfränkischen Standort Stegaurach stellt endori Fleisch- und Fischalternativen auf Erbsenbasis her – Schnitzel, Burger-Pattys, Nuggets, veganes Chicken. Im Brat- und Frittierprozess entsteht eine heiße, ölhaltige Produktionsabluft (60–70 °C) mit Geruchsstoffen und flüchtigen organischen Verbindungen (VOC).
Schon bei der Werksgründung 2015 stand endori vor der klassischen Entscheidung: thermische Nachverbrennung der Abluft – energieintensiv, mit hohen CO₂-Emissionen und im Widerspruch zur eigenen Wertschöpfungskette „from field to fork“. Oder ein alternativer Weg, der zur grünen Markenidentität passt.

Herstellung Schnitzel "nachhaltiger Art"

Die Ausgangssituation bei Endori

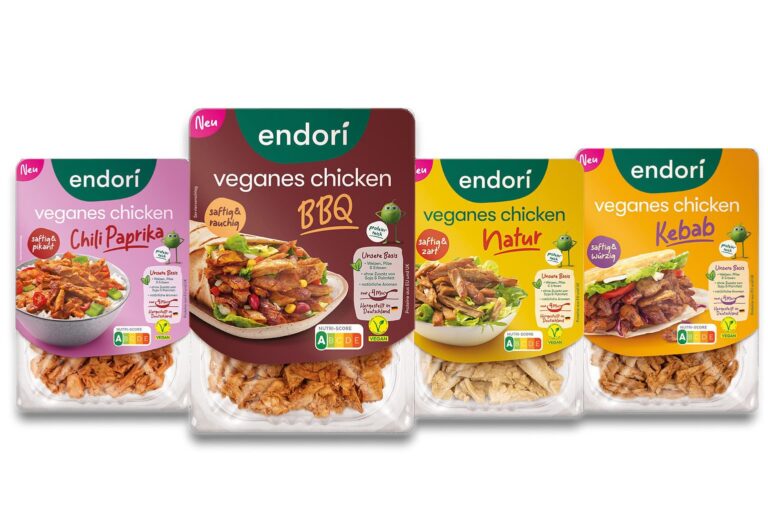
Vom Erbsenfeld direkt in die Produktion: Die neue vegane Chicken-Range.

Drei zentrale Anforderungen für die endori Produktion

TA-Luft & GIRL einhalten


Brat- und Frittierabluft enthält Geruchsstoffe und VOC. Die TA-Luft inklusive Geruchsimmissions-Richtlinie (GIRL) lässt in Wohngebieten maximal 10 % der Jahresgeruchsstunden zu – in der Praxis oft 500 Geruchseinheiten pro m³ Abluft.
Energieintensität der TNV vermeiden

Eine klassische thermische Nachverbrennung arbeitet bei über 750 °C. Bei 7.500 m³/h Abluft und 5.000 Betriebsstunden verbrennt sie rund 562.500 m³ Erdgas pro Jahr – mit entsprechenden Energiekosten.
CO₂-Fußabdruck reduzieren


Verbrennt eine Anlage Erdgas, emittiert sie direkt CO₂ und treibt durch die EU-CO₂-Steuer (40 €/t in 2024, 55 €/t in 2025) die Betriebskosten zusätzlich nach oben. Das passt nicht zur „field-to-fork"-Strategie von endori.
Das Potential für die konsequent grüne Wertschöpfungskette

Nachhaltig vom Feld auf die Gabel

Bei der Anwendung industrieller Brat- und Frittieranlagen werden Geruchsemissionen in einer heißen, ölhaltigen Produktionsabluft freigesetzt. Dies gilt für die größere Anwendung von Frittier- und Bratvorgängen in industriellen Lebensmittelproduktionen ähnlich wie beim Frittieren oder Braten in der heimischen Küche.

endori suchte eine Alternative zur Nachverbrennung, die zur konsequent grünen Wertschöpfungskette des Unternehmens passt. Denn auch für die Erbsenschnitzel, vegane Chicken, vegane Nuggets oder vegane Burger geht es  durch die Fritteuse oder den Bräter.

Vier Anforderungen standen im Lastenheft für die Abluftreinigung der Frittieranlagen:

  • Wirksame Abscheidung von Partikeln, Aerosolen, Gerüchen und VOC – konform zu TA-Luft und GIRL
  • Wärmerückgewinnung zur Nutzung der heißen Brat- und Frittierabluft als Energiequelle
  • Reinigungsverfahren ohne Verbrennung fossiler Brennstoffe – also ohne direkte CO₂-Emissionen
  • Hoher Wartungskomfort und Prozesssicherheit im Dauerbetrieb

„Wir reagieren auf die klaren Erwartungen unserer heutigen Kunden, indem wir das produzieren, was sie einfordern. Dazu gehört auch eine konsequent grüne Wertschöpfungskette – einschließlich der Abluftreinigung.“

Roland Stroese, Vorsitzender der Geschäftsführung, Nature’s Richness Group (Muttergesellschaft endori)

Enorme Kosten- und CO₂-Reduktion

Die Erfolge der Umwelttechnik bei Endori

Wartungsarm im Dauerbetrieb

Das CIP-System reinigt Wärmetauscher, Elektrofilter und UV-Lichtröhren vollautomatisch mit beweglichen Düsenstöcken. Kein Filtermedienwechsel, kein Ausbau – die Reinigungsflüssigkeit zirkuliert ressourcenschonend zwischen Reinigungstank und Filtersystem.

Nicht 1.132 t sondern 14 t CO₂-Emissionen pro Jahr

Die Anlage verbrennt keine fossilen Brennstoffe und arbeitet vollständig elektrisch – der Energieverbrauch einer Filterzelle für 5.000 m³/h Abluft entspricht etwa einer 100-Watt-Glühbirne.

Anstelle 290.000 € nur 12.000 € Betriebskosten pro Jahr

Die moderne Umwelttechnikt ist im Betrieb äußerst sparsam und verbrennt keine fossilen Brennstoffe.

Die Produktionsabluft ist TA-Luft- und GIRL-konform gereinigt, die Wärme fließt zurück in Zuluft und Brauchwasser – bei einem Bruchteil der Betriebskosten und CO₂-Emissionen einer Nachverbrennung.

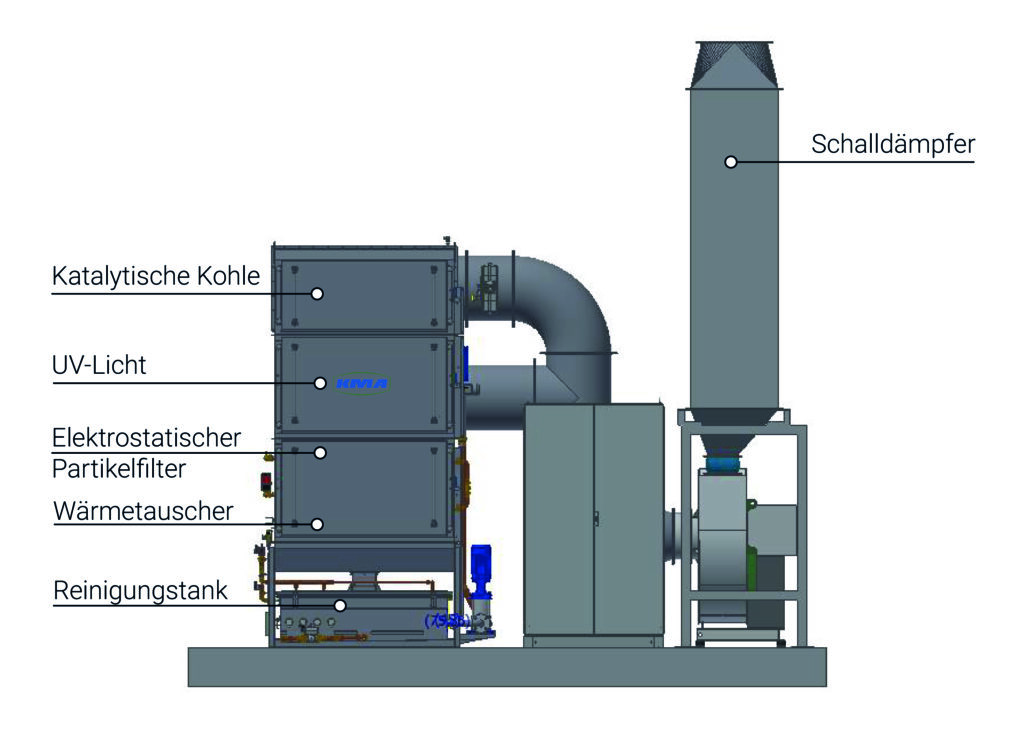
Zur Reinigung der Fritteusen- und Kontaktbratabluft hat KMA ein dachseitig montiertes ULTRAVENT®-Filtersystem direkt über den Emissionsquellen installiert. Eine Sammelrohrleitung führt die heiße, geruchsbelastete Abluft aus Fritteuse und Kontaktbratanlage zusammen – das Filtersystem kombiniert vier aufeinander abgestimmte Verfahrensstufen in einem kompakten Modul.
Das Ergebnis: TA-Luft- und GIRL-konforme Reinigung der Produktionsabluft, gleichzeitige Wärmerückgewinnung für Zuluft und Brauchwasser – bei einem Bruchteil der Betriebskosten und CO₂-Emissionen einer Nachverbrennung.

So haben wir endori erfolgreich unterstützt

Die Fachpublikation: Schnitzel "nachhaltiger ART"

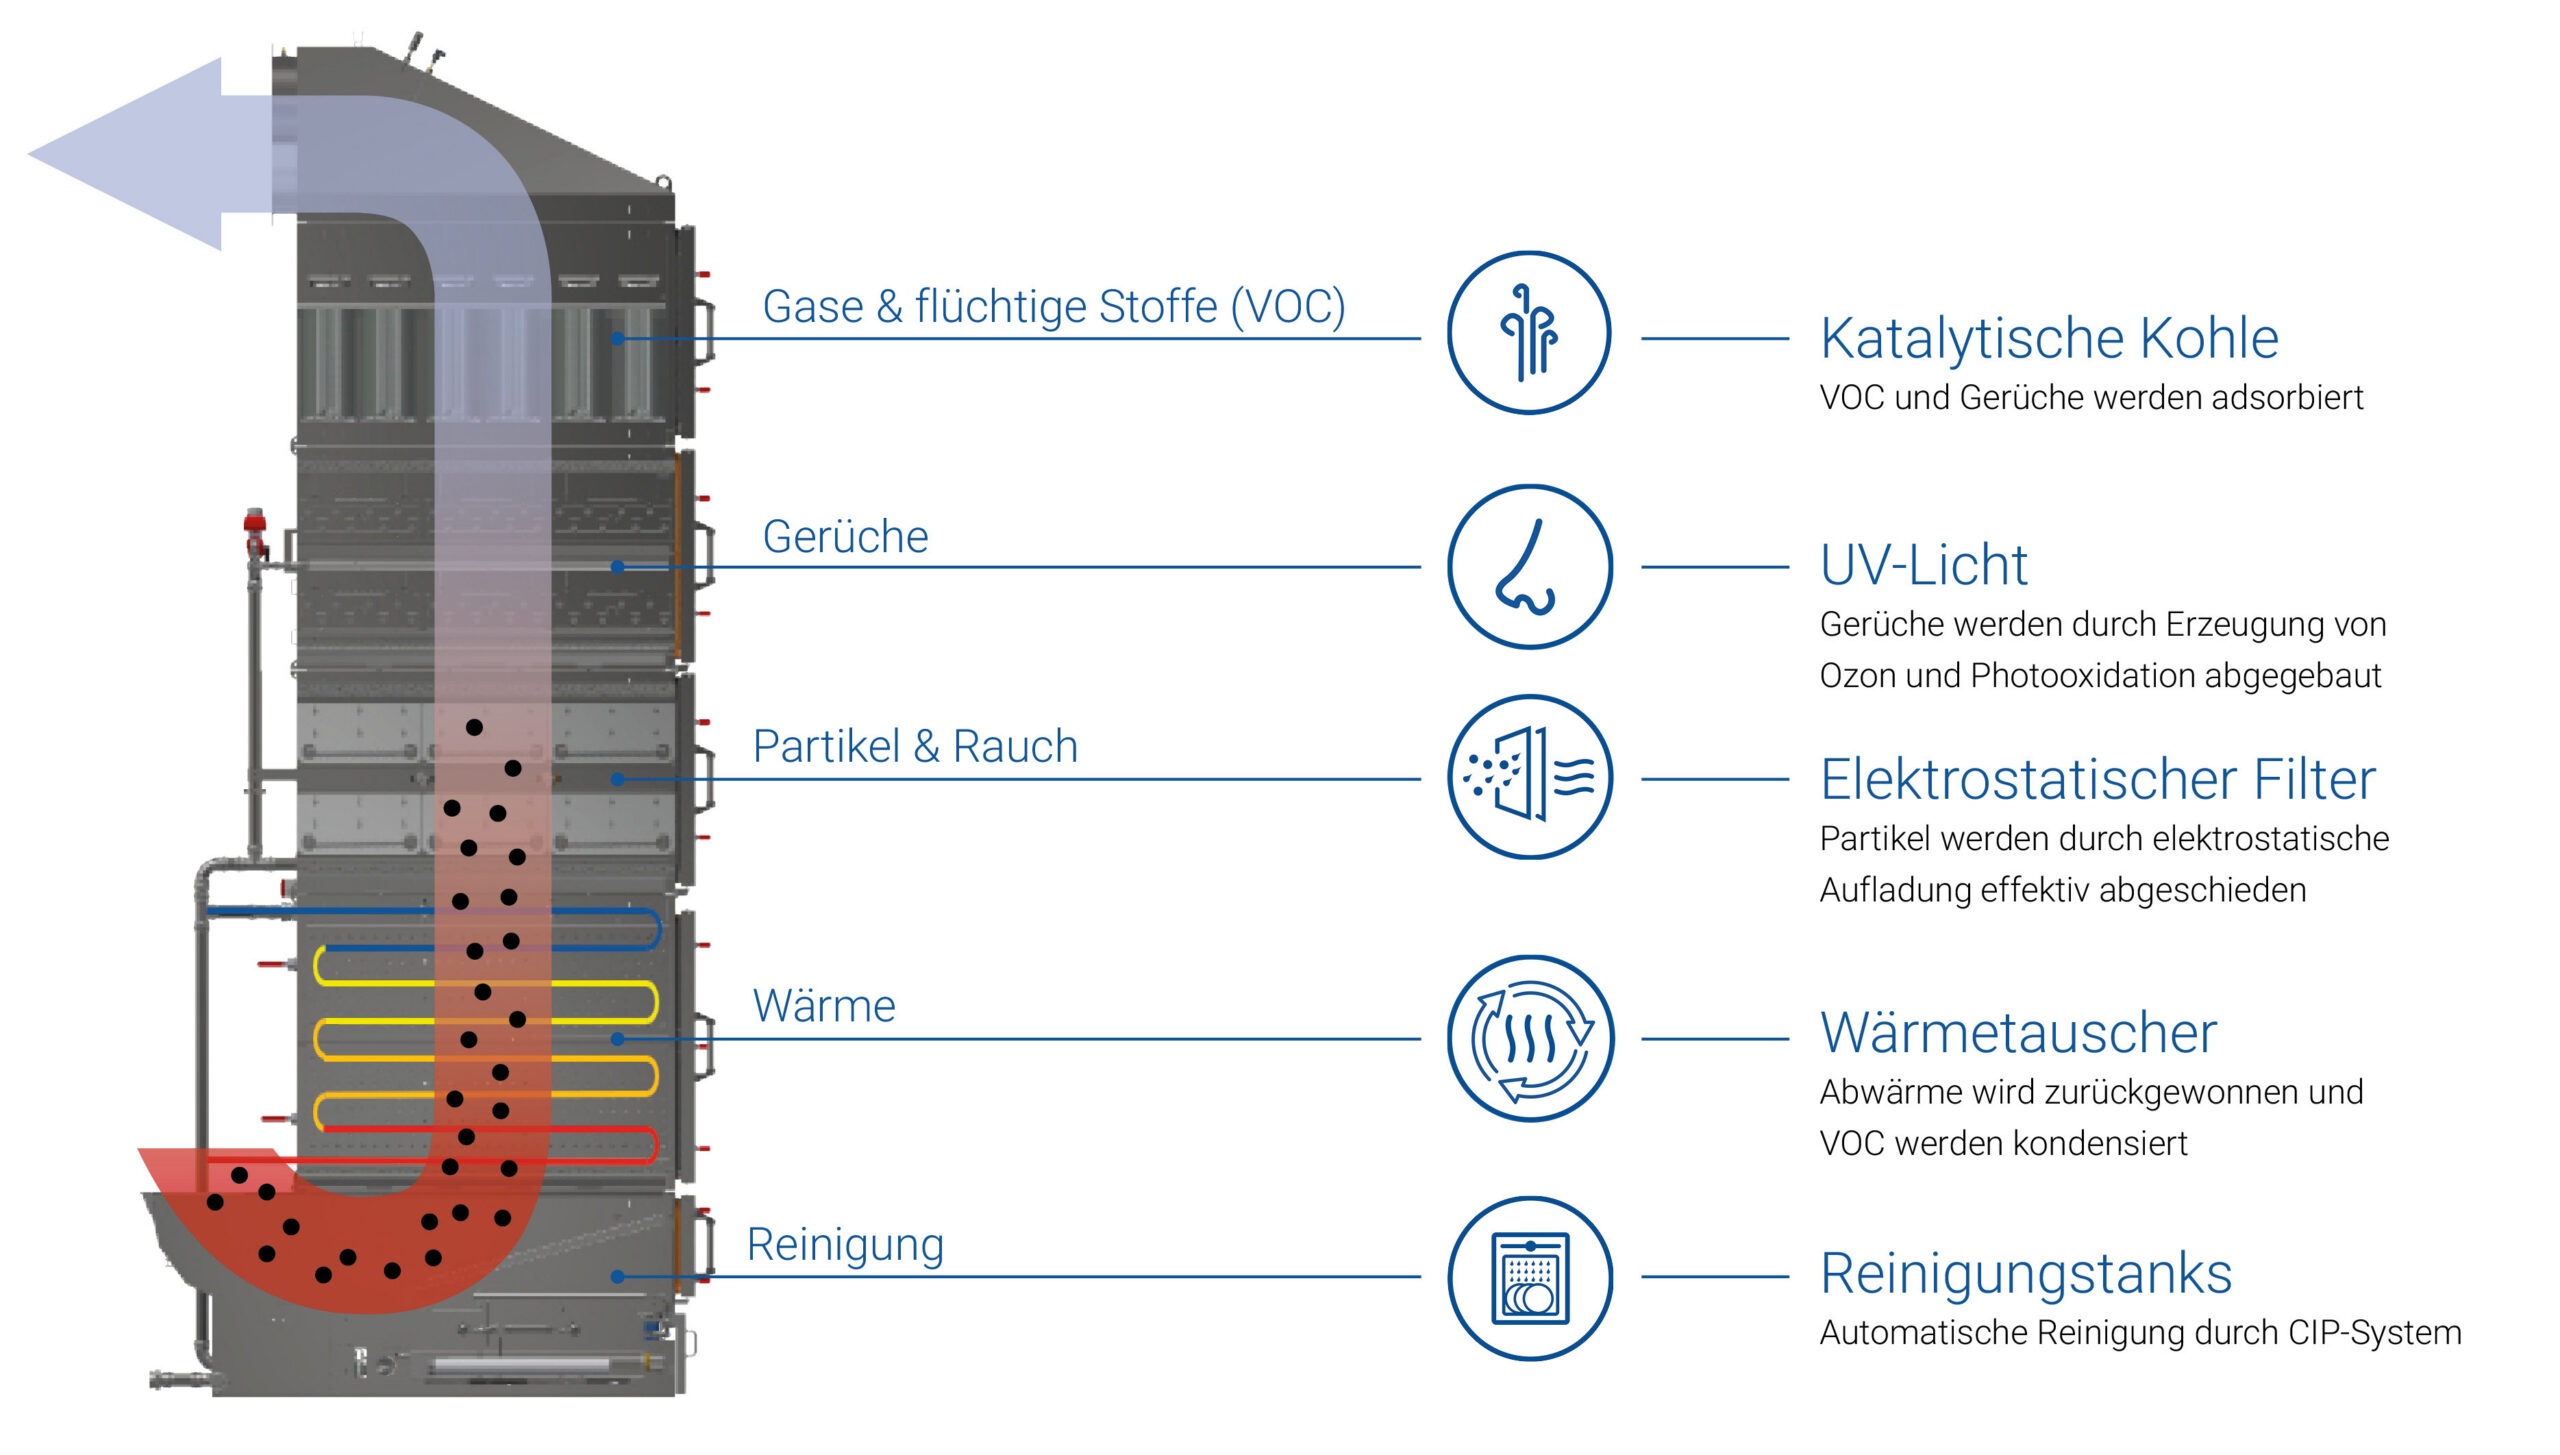
So reinigt das ULTRAVENT® M Filtersystem die Abluft

Unsere Lösung für endoris Prozessabluft

Automatische Wartung ohne Ausbau.

Ein integriertes Reinigungssystem (CIP) spült Wärmetauscher, Filter und UV-Röhren automatisch – wie ein eingebauter Geschirrspüler. Kein Filterwechsel, kein Ausbau, kein Stillstand.

Gerüche abbauen.

UV-Licht und ein Kohlefilter bauen die Geruchsstoffe und flüchtigen Verbindungen (VOC) ab, die beim Braten und Frittieren entstehen. So bleibt die Luft auch außerhalb des Werks geruchsfrei.

Fett und Partikel rausfiltern.

Zwei elektrostatische Filter laden Partikel und Aerosole elektrisch auf und ziehen sie aus der Luft. Das hält Fette und Öle zurück, bevor sie weiterziehen.

Wärme zurückgewinnen statt verheizen.

Ein Doppel-Wärmetauscher kühlt die heiße Abluft herunter und nutzt die Wärme weiter – für die Zuluft und für Brauchwasser bis 60 °C. Die Abwärme arbeitet so für den Standort, statt verloren zu gehen.

Zur Reinigung der Fritteusen- und Kontaktbratabluft hat KMA ein ULTRAVENT®M-Filtersystem auf dem Dach installiert, direkt über den Emissionsquellen. Eine Sammelrohrleitung führt die heiße, geruchsbelastete Abluft aus Fritteuse und Kontaktbratanlage zusammen. Vier aufeinander abgestimmte Stufen reinigen sie in einem kompakten Modul.

UV-M-einzelne-Module-V6-web
Die funktionalen Module des Universal-Filtersystems: bedarfsgerecht kombinierbar für Abluftreinigung und Wärmerückgewinnung in unterschiedlichsten Industrien und Prozessen

clean air.
save energy.

>3.000

Anlagen installiert weltweit

80 %

Energieeinsparungen gegenüber herkömmlicher Ablufttechnik möglich

360°

Emissionen, Abluft und Energie zusammen gedacht

1.500 +

Kunden weltweit vertrauen auf unsere Technologie

sIE HABEN fRAGEN?

Häufige Fragen zur Abluftreinigung bei Fleischalternativen

Ja — heiße, ölhaltige Brat- und Frittierabluft entsteht in jeder industriellen Frittier- und Bratlinie, unabhängig vom Produkt. Genau daraus gewinnt das endori-System seine Wärme, und genau daran setzt die Reinigung an. Maßgeblich für die Übertragung sind deshalb nicht Rezeptur oder Rohstoff, sondern Abluftmenge, Temperatur, Fett- und Geruchsbelastung sowie die Frage, wo am Standort Wärme gebraucht wird. Bei endori sind das rund 7.500 m³/h Abluft mit 60 bis 70 °C. Wir prüfen das Potenzial Ihrer Prozessabluft auf Basis Ihrer realen Betriebsdaten.

Das Verfahren ist produktunabhängig. Ob Erbsenprotein, Fleisch, Fisch, Kartoffel- oder Convenience-Produkte: Beim Braten und Frittieren entstehen dieselben Emissionsarten — Fettaerosole, Partikel, Gerüche und flüchtige organische Verbindungen (VOC). Unterschiede gibt es in Menge und Zusammensetzung, und genau darauf wird die Kombination der Reinigungsstufen ausgelegt. Der Aufbau, der bei endori arbeitet, ist deshalb auch für klassische Fleisch-, Snack- und Convenience-Produktionen die passende Referenz.

Der Effekt ist unmittelbar: Weil keine fossilen Brennstoffe verbrannt werden, entfallen die direkten CO₂-Emissionen der Abluftreinigung nahezu vollständig. Bei endori sind es 14 statt 1.132 Tonnen im Jahr — rund 99 % weniger als mit einer klassischen thermischen Nachverbrennung. Diese Emissionen zählen zur Scope-1-Bilanz des Standorts und wirken damit direkt in Nachhaltigkeitsberichte und Lieferantenbewertungen hinein. Für endori war genau das ausschlaggebend: Die Abluftreinigung sollte zur eigenen Wertschöpfungskette „from field to fork“ passen.

Weil die Emissionen nicht verbrannt, sondern abgeschieden werden. Vier aufeinander abgestimmte Stufen übernehmen dabei jeweils eine Aufgabe: Ein Doppel-Wärmetauscher kühlt die heiße Abluft herunter und führt die Wärme in den Betrieb zurück, zwei elektrostatische Filter laden Fettaerosole und Partikel elektrisch auf und ziehen sie aus der Luft, UV-Licht und ein Kohlefilter bauen Gerüche und VOC ab. Eine Flamme ist dafür nicht nötig: Die Anlage bei endori verbraucht 0 m³ Erdgas, und eine Filterzelle für 5.000 m³/h Abluft benötigt etwa so viel Strom wie eine 100-Watt-Glühbirne.

Ja — bei endori führt eine Sammelrohrleitung die heiße, geruchsbelastete Abluft aus Fritteuse und Kontaktbratanlage zusammen; gereinigt wird sie anschließend in einem kompakten Modul. Ausgelegt wird dabei auf die Gleichzeitigkeit der Prozesse und nicht auf die Summe der Einzelanschlüsse. Das senkt Investition und Platzbedarf gegenüber getrennten Anlagen und hält zugleich die Zahl der Wartungspunkte klein.

Ja. Die Ablufttechnik wird an den vorhandenen Prozess angebunden, ohne den Herstellungsprozess selbst zu verändern; Absaugung, Filterstufen und Wärmerückgewinnung werden auf die bestehende Anlage und die räumlichen Gegebenheiten ausgelegt. Der Vorteil einer frühen Entscheidung wie bei endori liegt darin, dass Aufstellflächen, Rohrwege und Wärmesenken von Beginn an mitgeplant werden. Im Bestand bestimmen vor allem die vorhandene Abluftführung und die verfügbaren Flächen, wie aufwendig die Nachrüstung ausfällt.

profile-pic (19)

Jörg Lampe

Sales Manager

+49 2244 9248 42

Ihr direkter Kontakt

Sprechen Sie mit Jörg Lampe

Sie möchten wissen, wie sich Abluftreinigung und Wärmerückgewinnung im Bereich Lebensmittelverarbeitung verbinden lassen — und wie schnell sich das rechnet?

Dann lassen Sie uns Ihr Einsparpotenzial gemeinsam prüfen. Grundlage ist immer Ihre reale Prozess- und Hallensituation: Abluftvolumen, Temperatur, Betriebsstunden und vorhandene Wärmesenken.

Unsere Lösungen in der Fachpresse

Publikationen & Fachbeiträge

Weitere Infos

Downloads & Links

Gesetze & Richtlinien

EU BREF Richtlinie 

TA-Luft:Reinhaltung der Luft – Emissionsgrenze

VDI 2262-3: Luftbeschaffenheit am Arbeitsplatz -Reinluftrückführung

TRGS 900: Arbeitsplatzgrenzwerte