WÄRMERÜCKGEWINNUNG und
ABLUFTREINIGUNG
an Schmelzöfen
Prozessabwärme aus Schmelzofenabluft wirtschaftlich nutzen, Emissionen sicher beherrschen und Energiekosten nachhaltig senken.
Wärmerückgewinnung lohnt sich am Schmelzofen
In der heißen Abluft jedes Schmelzofens steckt wertvolle Energie. KMA gewinnt diese Prozesswärme zurück und macht sie dort nutzbar, wo Ihr Betrieb sie braucht — ob als Nachrüstung am einzelnen Ofen oder als Energiequelle für den gesamten Produktionsstandort.
In den meisten Fällen führen wir die Wärme als heißes Wasser zurück: für die Hallenheizung, für Waschanlagen und Phosphatierung, für Warmwasser oder zur Einspeisung in ein vorhandenes Wärmenetz. Wo es die Ofentechnik zulässt, ist auch die Rückführung als heiße Luft möglich — etwa zur Vorwärmung der Brennerzuluft am Schmelzofen, was den Brennstoffverbrauch direkt am Ofen senkt. Welcher Weg sich am schnellsten rechnet, entscheidet der Wärmebedarf an Ihrem Standort.
Der zweite Vorteil: Die Abluftreinigung lässt sich direkt integrieren. KMA-Systeme halten die strengen Staubgrenzwerte der neuen EU-BAT-Schlussfolgerungen für Gießereien sicher ein. So verbinden Sie Emissionsschutz und Energieeffizienz in einem System — im kleinen Maßstab genauso wie im Megacasting.
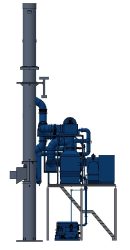
Retrofit an bestehendem Schmelzofen
Schon eine kleine Gießerei spart spürbar.
Beispiel: propangasbeheizter Ofen mit 1,5 t Kapazität in einer Gießerei in Deutschland.
Die rund 345 °C heiße Ofenabluft erwärmt 22,8 m³/h Wasser von 65 auf 80 °C und liefert damit knapp 400 kW Heizleistung für die Halle
Ergebnis: 1,6 GWh zurückgewonnene Wärme pro Heizperiode und bis zu 9 % weniger Propangasverbrauch
— als kompakte Nachrüstung am bestehenden Ofen.
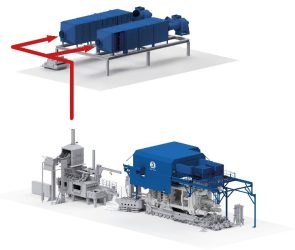
Greenfield Projekt Megacasting
Hier zählt die Energiebilanz des gesamten Standorts.
Beispiel: erdgasbefeuerter Schachtofen mit 4,5 t Kapazität bei einem europäischen OEM.
Die heiße Schachtofenabluft liefert warmes Wasser für die Phosphatierung in der Lackieranlage — gereinigt von einem integrierten Elektrofilter, günstiger im Betrieb als ein Schlauchfilter
Ergebnis: bis zu 2,8 GWh nutzbare Wärme pro Jahr, geringerer Energiebedarf am gesamten Standort
— bei sicher eingehaltenen Emissionsgrenzwerten.

1,6 GWh Wärme je Heizperiode

9 % weniger Propangas

Einfacher Retrofit
am bestehenden Ofen

Fördermöglichkeiten ausschöpfen
2,8 GWh Wärme als Energiequelle

Emissionsgrenzwerte erfüllen

- 0,5 GWh Energieverbrauch i.V.m. Schlauchfiltern

Niedrige Wartungskosten dank CIP
clean air.
save energy.
2,8 GWh oder mehr Energieertrag pro Jahr
9 % weniger Propangasverbrauch
1,6 GWh nutzbare Heizenergie
Bis zu 0,5 GWh Einsparung gegenüber Schlauchfiltern
Wir vertrauen KMA
„Mit der KMA-Lösung haben wir die Energieffizienz des gesamten Produktionsstandortes auf ein anderes Niveau gehoben – diese Lösung macht die Ofenabluft zur Energiequelle für die Gießerei der Zukunft.“
Klaus Hansen, Gießereiarchitekt, Odin Ltd.
(Foto v. l. n. r.: Dr. Holger Wagner, KMA, Klaus Hansen, Odin Ltd.)
Verbesserte Energieeffizienz in der giesserei
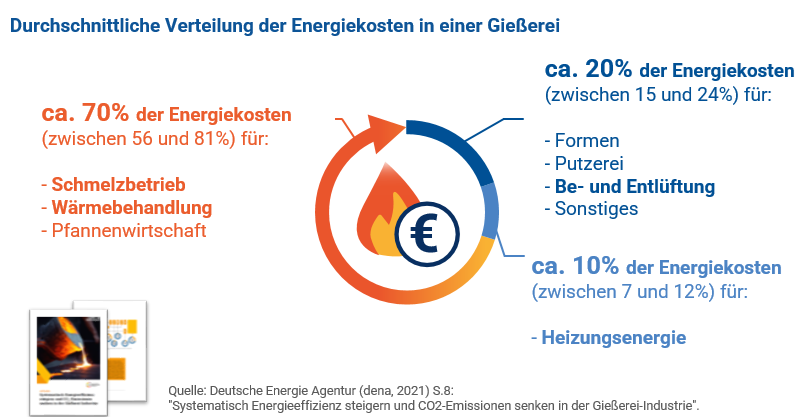
70 % Ihrer Energiekosten stecken in der Prozesswärme. Wir holen sie zurück.
Ganzheitliche Lösungen in der Giesserei verbinden Abluftreinigung, Wärmerückgewinnung, Zuluftversorgung und Energieverwertung zu einem abgestimmten Gesamtsystem. Statt Abluft nur sicher abzuführen, wird die enthaltene Prozessabwärme technisch nutzbar für einen energieeffizienten Produktionsstandort.
UNSERE LÖSUNG für den Schmelzofen im GroßGuss
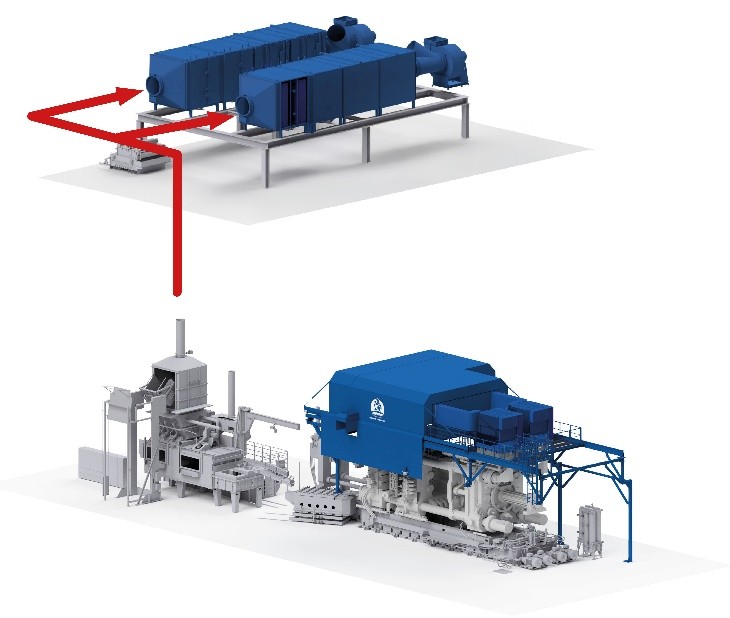
Green Megacasting mit verbesserter Energieeffizienz
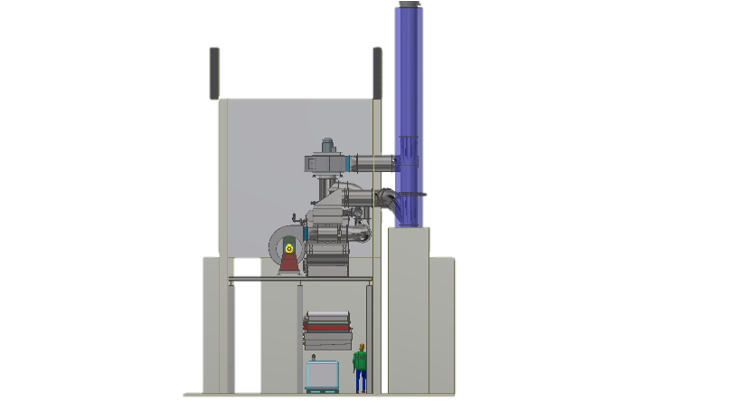
Großguss braucht Schmelzöfen mit hoher Kapazität — und wer in eine Megacasting-Gießzelle investiert, baut in aller Regel auch einen neuen Ofen. Genau dann lohnt es sich, die Umwelttechnik gleich mitzuplanen: Erfassung, Filtration und Wärmerückgewinnung lassen sich ins Hallenlayout einplanen, statt sie später anzuschließen.
Bis zu 2,8 GWh nutzbare Wärme pro Jahr, Emissionswerte sicher unter den Grenzwerten und rund 0,5 GWh weniger Energieverbrauch als mit Schlauchfiltern.
~2,8 GWh Energie p.a.
zurückgewinnen
Strengste EU-Emissionsgrenzwerte erfüllen
0,5 GWh Energieverbrauch sparen im Vergleich zu Beutelfiltern
Wartungskosten senken
mit CIP-System
Hier wird’s konkret:
Erfolge des Kundenbeispiels
- WÄRMERÜCKGEWINNUNG FÜR WARMWASSER von 40 °C → 90 °C (ca. 500 kW/h) mit ca. 2,8 GWh Energieertrag pro Jahr verwendet für die Lackieranlage, Klimatisierung und weitere Prozesse
- STRENGE EU-EMISSIONSBEGRENZUNGEN ERFÜLLT mit unter 5 mg/m³ Staub EU BAT-Grenzwert dank mehrstufiger Elektrofilter mit hoher Abscheideleistung
- ENERGIEEFFIZIENTER BETRIEB DER ULTRAVENT® FILTERZELLEN durch offener Bauweise und geringem Druckverlust, weniger Ventilatorstrom
• 0,5 GWh Einsparung ggü. Schlauchfiltern - HOHER WARTUNGSKOMFORT DURCH AUTOMATISCHE REINIGUNG PER CIP-SYSTEM für Reinigung der Wärmetauscher und Filterzellen, kein Filterwechsel notwendig
Kennzahlen der beispielhaften Anwendung am Schmelzofen
- Ofentyp: Schachtofen, mit Erdgas befeuert
- Kapazität: 3,5 t Schmelzleistung, 7 t Warmhaltekapazität
- Ablufttemperatur: ca. 590 °C
- Abluftvolumen: ca. 3.000 Nm³/h bzw. 9.400 m³/h bei Betriebstemperatur (Schmelzen)
- Jahresbetrieb: ca. 5.000 Gießstunden + 3.000 zusätzliche Betriebsstunden bei reduzierter Hitze
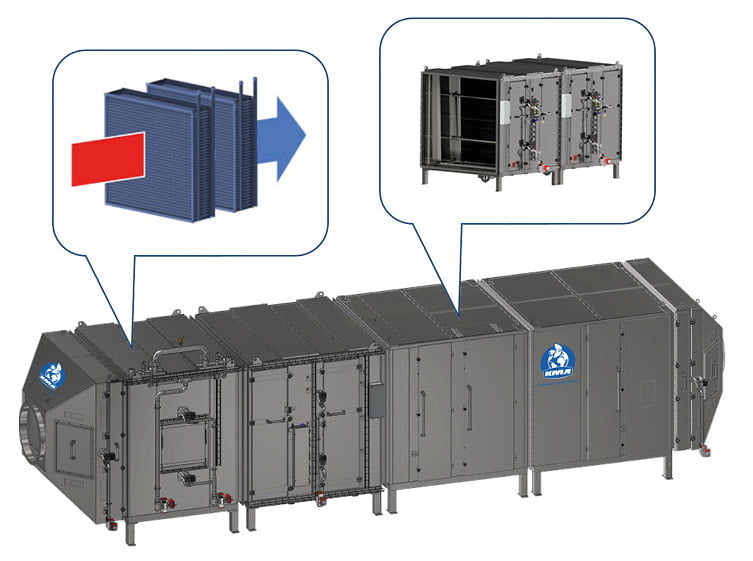
Beispielhafte Konfiguration des KMA ULTRAVENT® H
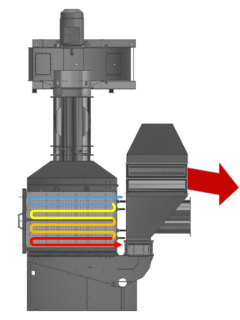
- Zwei Module mit insgesamt vier Stufen aus speziell entwickelten Rippenrohr-Wärmetauschern aus Edelstahl
- Zwei Module mit insgesamt vier Stufen aus Elektrofiltern aus Edelstahl
- Integriertes CIP-Reinigungssystem (Cleaning In Place) für Wärmetauscher und Elektrofilter
- Wärmedämmung der heißen Oberfläche
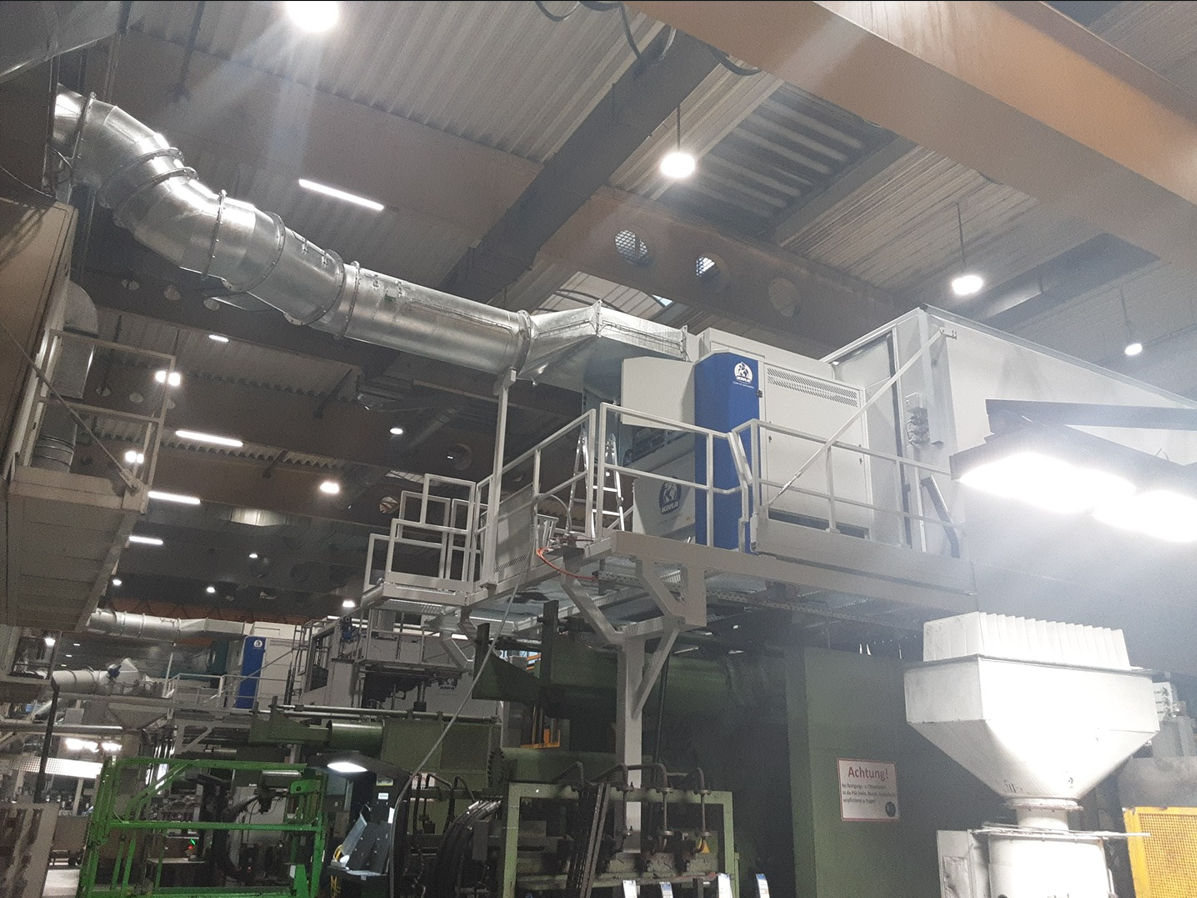
- Abmessungen: ca. 10 m (L) x 2,4 m (B) x 2,7 m (H)
Der Effizienzboost für Ihren bestehenden Schmelzofen
KMA Umwelttechnik bietet maßgeschneiderte Lösungen für die spezifischen Anforderungen von Gießereien. Mit verschiedenen Produktlinien für die Anwendung an Schmelzöfen lässt sich KMA ULTRAVENT® durch individuell konfigurierbare Funktionsmodule präzise an Leistungsbedarf und Einbausituation vor Ort anpassen. — Propangasverbrauch um 9 % senken, 1,6 GWh Wärmeenergie nutzen, Nachrüstlösung mit Fördermöglichkeiten.
Propangasverbrauch
um 9 % senken
Von 1,6 GWh Wärmeenergie profitieren
Retrofit Nachrüstlösung für Ihren Ofen nutzen
Fördermöglichkeiten ausschöpfen
Hier wird’s konkret:
Erfolge des Kundenbeispiels
- WÄRMERÜCKGEWINNUNG FÜR WARMWASSER von 65 °C → 80 °C (ca. 400 kW) mit ca. 1,6 GWh Heizenergie je Heizperiode, eingespeist in den Warmwasserkreislauf der Gebäudeheizung
- BIS ZU 9 % WENIGER PROPANGASVERBRAUCH durch die Substitution der bisherigen Gebäudebeheizun
- KOMPAKTE NACHRÜSTUNG AM BESTEHENDEN OFEN ohne Neubau der Ofenanlage — die vorhandene Schmelztechnik bleibt unverändert
- HOHER WARTUNGSKOMFORT DURCH AUTOMATISCHE REINIGUNG PER CIP-SYSTEM für Reinigung der Wärmetauscher und Filterzellen, kein Filterwechsel notwendig
- KURZE AMORTISATIONSZEIT — im konkreten Fall unterstützt durch Fördermittel in Höhe von 25 % der Investitionssumme
Kennzahlen der beispielhaften Anwendung am Schmelzofen
- Anlage: propangasbeheizter Schmelzofen mit 1,5 t Kapazität
- Standort: Gießerei in Deutschland
- Ablufttemperatur: ca. 345 °C
- Wärmeträger: 22,8 m³/h Wasser, 65 °C → 80 °C
- Wärmerückgewinnungsleistung: ca. 400 kW
- Nutzbare Heizenergie: ca. 1,6 GWh je Heizperiode
- Energieverwertung: Warmwasserkreislauf der Gebäudeheizung
- Einsparung: bis zu 9 % Propangasverbrauch
- Förderung: 25 % der Investitionssumme (Deutschland, 2025)
Beispielhafte Konfiguration des KMA ULTRAVENT® M
- ULTRAVENT® M mit vertikalem Luftstrom, Leistung bis 20.000 m³/h pro Einheit
- Mehrstufige Elektrofilterzellen zur Staubabscheidung bei geringem Druckverlust
- Luft-zu-Wasser Wärmetauscher, angeschlossen an den Warmwasserkreislauf der Gebäudeheizung
- Integriertes CIP-Reinigungsmodul für Filterzellen und Wärmetauscher
- Emissionsmessung am Kamin zum projektspezifischen Nachweis der Grenzwerte
Schmelzofenabluft nutzen. Energieeffizienz verbessern.
Ihre Schmelzofenabluft ist unser Potenzial.
Die Energie in Ihrer Ofenabluft ist immer dieselbe — was sich unterscheidet, ist ihr Ziel. Ob sie zurück in den Ofen geht, einen Nachbarprozess versorgt, die Halle heizt oder Strom erzeugt, hängt davon ab, wo Ihr Standort Energie braucht. Diese Wege haben sich in Gießereien bewährt:
Benachbarte Produktionsprozesse versorgen
Waschanlagen, Phosphatierung, Trocknung, Lackierung: Überall dort, wo am Standort ohnehin Wärme erzeugt wird, ersetzt die Ofenabwärme Erdgas oder Strom.
Brennerluft am Schmelzofen vorwärmen
Der kürzeste Weg: Die vorgewärmte Verbrennungsluft senkt den Gasverbrauch direkt am Ofen. Möglich, wo die Ofentechnik es zulässt.
In ein Fernwärmenetz einspeisen
Wo ein Netz in der Nähe liegt, wird überschüssige Wärme zum Ertrag statt zum Verlust.
Kälte erzeugen: Absorptionskühlung
Absorptionskälteanlagen machen aus Wärme Kühlung — so wird die Energie auch außerhalb der Heizperiode genutzt.
Strom erzeugen: ORC-System
Ein Organic Rankine Cycle wandelt Prozesswärme in elektrische Energie. Interessant bei hohen Abluft-temperaturen und ganzjährig konstantem Ofenbetrieb.
Verschiedene Wege der Wärmenutzung
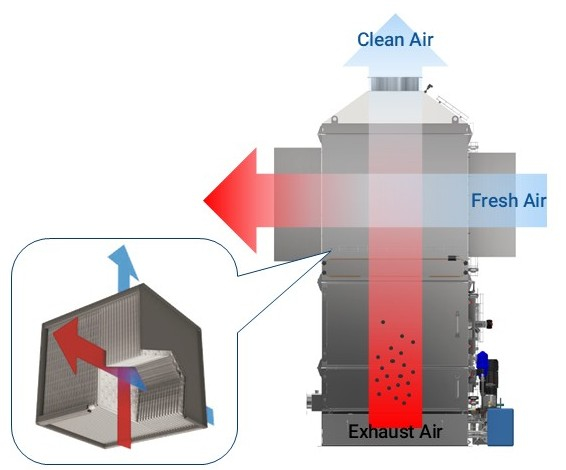
Luft-zu-Luft Wärmerückgewinnung
Der ULTRAVENT® M ermöglicht die Integration leistungsstarker Luft-zu-Luft-Wärmetauscher zur wirksamen Rückgewinnung von Prozessenergie aus der Abluft zum Erwärmen der Frischluft.
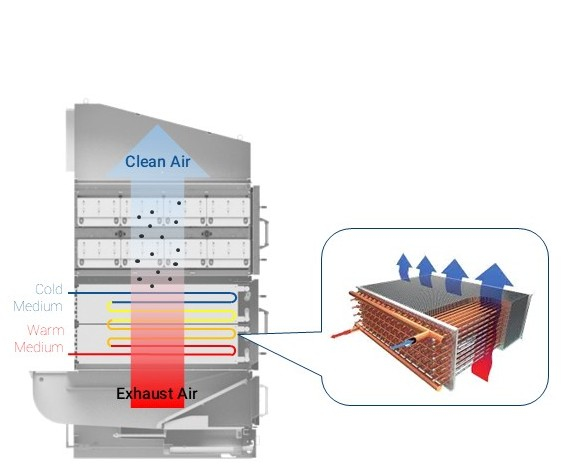
Luft-zu-Wasser Wärmerückgewinnung
Der ULTRAVENT® M ermöglicht die Integration leistungsstarker Wärmetauscher zur wirksamen Rückgewinnung von Prozessenergie aus der Abluft sowie zur Kühlung und Kondensation im Zuge der Abluftreinigung. Je nach Anwendung können die Wärmetauscher mit Wasser oder Glykol betrieben werden.
Einzigartige Reinigung aller Filterfunktionsbausteine
Integriertes Reinigungsmodul
Viele unserer Kunden haben bereits Erfahrungen mit der Reinigung von Elektrofilterzellen und Wärmetauschern gemacht. Diese Arbeit ist schmutzig, mühsam und zeitaufwändig.
Mit der automatischen Reinigung an Ort und Stelle (Cleaning in Place „CIP“)
- entlastet unsere Abluftfilteranlage das Wartungspersonal,
- reduziert den Reinigungsaufwand auf ein Minimum und
- schützt die Technik vor Verschleiß.
Ähnlich wie bei einem haushaltsüblichen Geschirrspüler stehen bei dem integrierten Reinigungssystem verschiedene Programme zur Auswahl. Die Filterzellen und die Wärmetauscher werden innerhalb der Filteranlage automatisch gereinigt und damit unerwünschte Unterbrechungszeiten der Produktionsanlage minimiert. Das über viele Jahre entwickelte Reinigungssystem erzielt eine einzigartige Effektivität bei gleichzeitiger Ressourcenschonung.
Sie sehen gerade einen Platzhalterinhalt von YouTube. Um auf den eigentlichen Inhalt zuzugreifen, klicken Sie auf die Schaltfläche unten. Bitte beachten Sie, dass dabei Daten an Drittanbieter weitergegeben werden.
Mehr InformationenEin Fachbeitrag beschreibt, warum Schmelzen und Gießen zu den größten Energieverbrauchern in Gießereien zählen und weshalb Wärmerückgewinnung aus Schmelzofenabluft als Schlüssel zu mehr Energieeffizienz gilt. Der Beitrag beleuchtet technische Anforderungen, Nutzungsmöglichkeiten und die Notwendigkeit integrierter Konzepte.
Der nächste Schritt zur klimaneutralen Gießerei
Best Practice: Die GIESSEREI berichtet (Ausgabe 05/2021)
FAQ — Sie haben Fragen?
Häufige Fragen zur Wärmerückgewinnung am Schmelzofen
Lässt sich die Wärmerückgewinnung an bestehenden Schmelzöfen nachrüsten?
Ja — die Wärmerückgewinnung ist als kompakte Retrofit-Lösung an praktisch jedem bestehenden Schmelzofen nachrüstbar; die individuelle Auslegung übernimmt KMA. Bestimmende Größen sind Abgastemperatur, Volumenstrom und Brennstoff des Ofens. Beispiel aus der Praxis: An einem propangasbeheizten 1,5-t-Ofen in NRW wärmt die rund 345 °C heiße Abluft die Brennerluft vor — Ergebnis sind 1,6 GWh zurückgewonnene Wärme pro Jahr und 9 % weniger Propangasverbrauch. Nennen Sie uns Ofentyp und Brennstoff — wir prüfen das Nachrüstpotenzial.
Warum lohnt sich Wärmerückgewinnung gerade am Schmelzofen?
Weil dort das größte Einzelpotenzial der Gießerei liegt: Der Schmelzbetrieb trägt den Löwenanteil der rund 70 % Energiekosten aus Prozesswärme, und die Ofenabluft ist mit bis zu 590 °C die heißeste Wärmequelle des Standorts. Je höher Temperatur und Laufzeit, desto größer der Ertrag — an einem 4,5-t-Schachtofen sind bis zu 2,8 GWh nutzbare Wärme pro Jahr erreichbar. Die Vorwärmung der Brennerluft senkt den Brennstoffverbrauch zusätzlich direkt am Ofen. Rechengrundlagen liefert unser Fachbeitrag „Der nächste Schritt zur klimaneutralen Gießerei“.
Halten Sie die Staubgrenzwerte der neuen EU-BVT-Schlussfolgerungen (BREF) ein?
Ja — die KMA-Systeme sind auf die sichere Einhaltung der Staubgrenzwerte der neuen EU-BVT-Schlussfolgerungen für Gießereien (2024) ausgelegt; erreichbar sind Reingaswerte von unter 2 mg/m³. Der mehrstufige elektrostatische Filter scheidet Staub wirksam und energieeffizient ab. Die Filterstufen kombinieren wir passend zu Ihrer Rohgassituation. Auf Wunsch lässt sich unsere Wärmerückgewinnung auch mit mechanischen Schlauchfiltern kombinieren — der Filter kann dann kleiner ausgelegt werden, weil keine Kühlluft beigemischt werden muss. Der Nachweis erfolgt projektspezifisch per Emissionsmessung am Kamin. Sprechen Sie uns auf die Grenzwerte Ihres Genehmigungsbescheids an.
Wie aufwendig ist die Wartung — muss ich Staubfilter wechseln?
Nein — der Elektrofilter arbeitet ohne Wechselmedien, es gibt keinen Beutel- oder Patronentausch. Das integrierte CIP-Reinigungssystem („Cleaning in Place“) reinigt Filterzellen und Wärmetauscher automatisch an Ort und Stelle, ähnlich einem Geschirrspüler mit wählbaren Programmen. Gegenüber Beutel- bzw. Schlauchfiltern spart der widerstandsarme Elektrofilter zusätzlich bis zu 0,5 GWh Energie pro Jahr. Das Reinigungssystem zeigen wir Ihnen gern im Video oder an einer Referenzanlage.
Was sind gängige Wege, die zurückgewonnene Ofenwärme zu nutzen?
Am häufigsten: die Vorwärmung der Brennerluft direkt am Ofen, die Erwärmung von Zuluft und Hallenheizung sowie die Versorgung von Prozessen wie der Lackiererei. Technisch stehen Luft-zu-Luft- und Luft-zu-Wasser-Wärmetauscher (Wasser oder Glykol) zur Verfügung; auch Fernwärme-Einspeisung, Absorptionskälte und ORC-Verstromung sind möglich. Die Wahl richtet sich nach Temperaturniveau der Abluft und dem Wärmebedarfsprofil des Standorts. KMA berät Sie zur bestmöglichen Auslegung und Energieverwertung.
Ihr direkter Kontakt
Sprechen Sie mit Kerem Kartal
Sie möchten wissen, wie sich Abluftreinigung und Wärmerückgewinnung an Ihrem Schmelzofen sinnvoll verbinden lassen – als Nachrüstung oder im Neubau?
Dann lassen Sie uns gemeinsam prüfen, welches Systemkonzept technisch und energetisch zu Ihrem Standort passt. Grundlage ist immer Ihr realer Wärmebedarf vor Ort.
Unsere Lösungen in der Fachpresse
Publikationen & Fachbeiträge
Wir sind der Experte
Weitere Anwendungen
Weitere Infos
Downloads & Links
Broschüren
Downloads
Fachbeitrag: Wärmerückgewinnung an Schmelzöfen in Gießereien
Produktblatt: Wärmerückgewinnung für Aluminium-Schmelzöfen im Great Casting
Produktblatt: Retrofit-Wärmerückgewinnung für Schmelzöfen
Gesetze & Richtlinien
TA-Luft:Reinhaltung der Luft – Emissionsgrenze
VDI 2262-3: Luftbeschaffenheit am Arbeitsplatz -Reinluftrückführung
TRGS 900: Arbeitsplatzgrenzwerte