Abluftreinigung
und
Wärmerückgewinnung
für Megacasting
Wir sind die Experten für Umwelttechnik im Großguss: Raucherfassung, Abluftfiltration und Wärmerückgewinnung für Druckgießmaschinen jenseits der 5.000 Tonnen — weltweit in Gigacasting- und Megacasting-Gießereien im Einsatz.
Groß gießen. Grün denken.
Megacasting verändert den Maßstab. Größere Schließkräfte, größere Formen — und bei jedem Zyklus entsprechend viel Rauch und Ölaerosol.
Seit 30 Jahren erfassen und filtern wir die Emissionen von Druckgießmaschinen. Jetzt skalieren wir diese Erfahrung für Lösungen auf Formen im Meter-Maßstab und Schließkräfte jenseits der 5.000 Tonnen.
Erfassen. Filtern. Wärme zurückgewinnen. Unsere Systeme greifen an drei Punkten: an der Zelle mit Raucherfassungshaube oder Luftschleieranlage, im flexibel platzierbaren Filtersystem — und am dezentralen Schmelzofen, wo die meiste Energie steckt.
Die Erfassung an der Quelle ist der effizienteste Weg:
Ein konzentrierter Abluftstrom lässt sich mit einem Bruchteil des Aufwands reinigen, den große Luftmengen in der Hallenlüftung kosten würden. Zugleich bleiben Ölnebel von Maschinen, Robotik und Hallenkonstruktion fern — und aus der Atemluft Ihrer Mitarbeiter.
Emissionsschutz und Wärmerückgewinnung planen wir als ein System.
Der Invest in die Megacasting-Zelle ist der richtige Moment dafür.
Sichern Sie sich Ihren grünen Wettbewerbsvorteil.
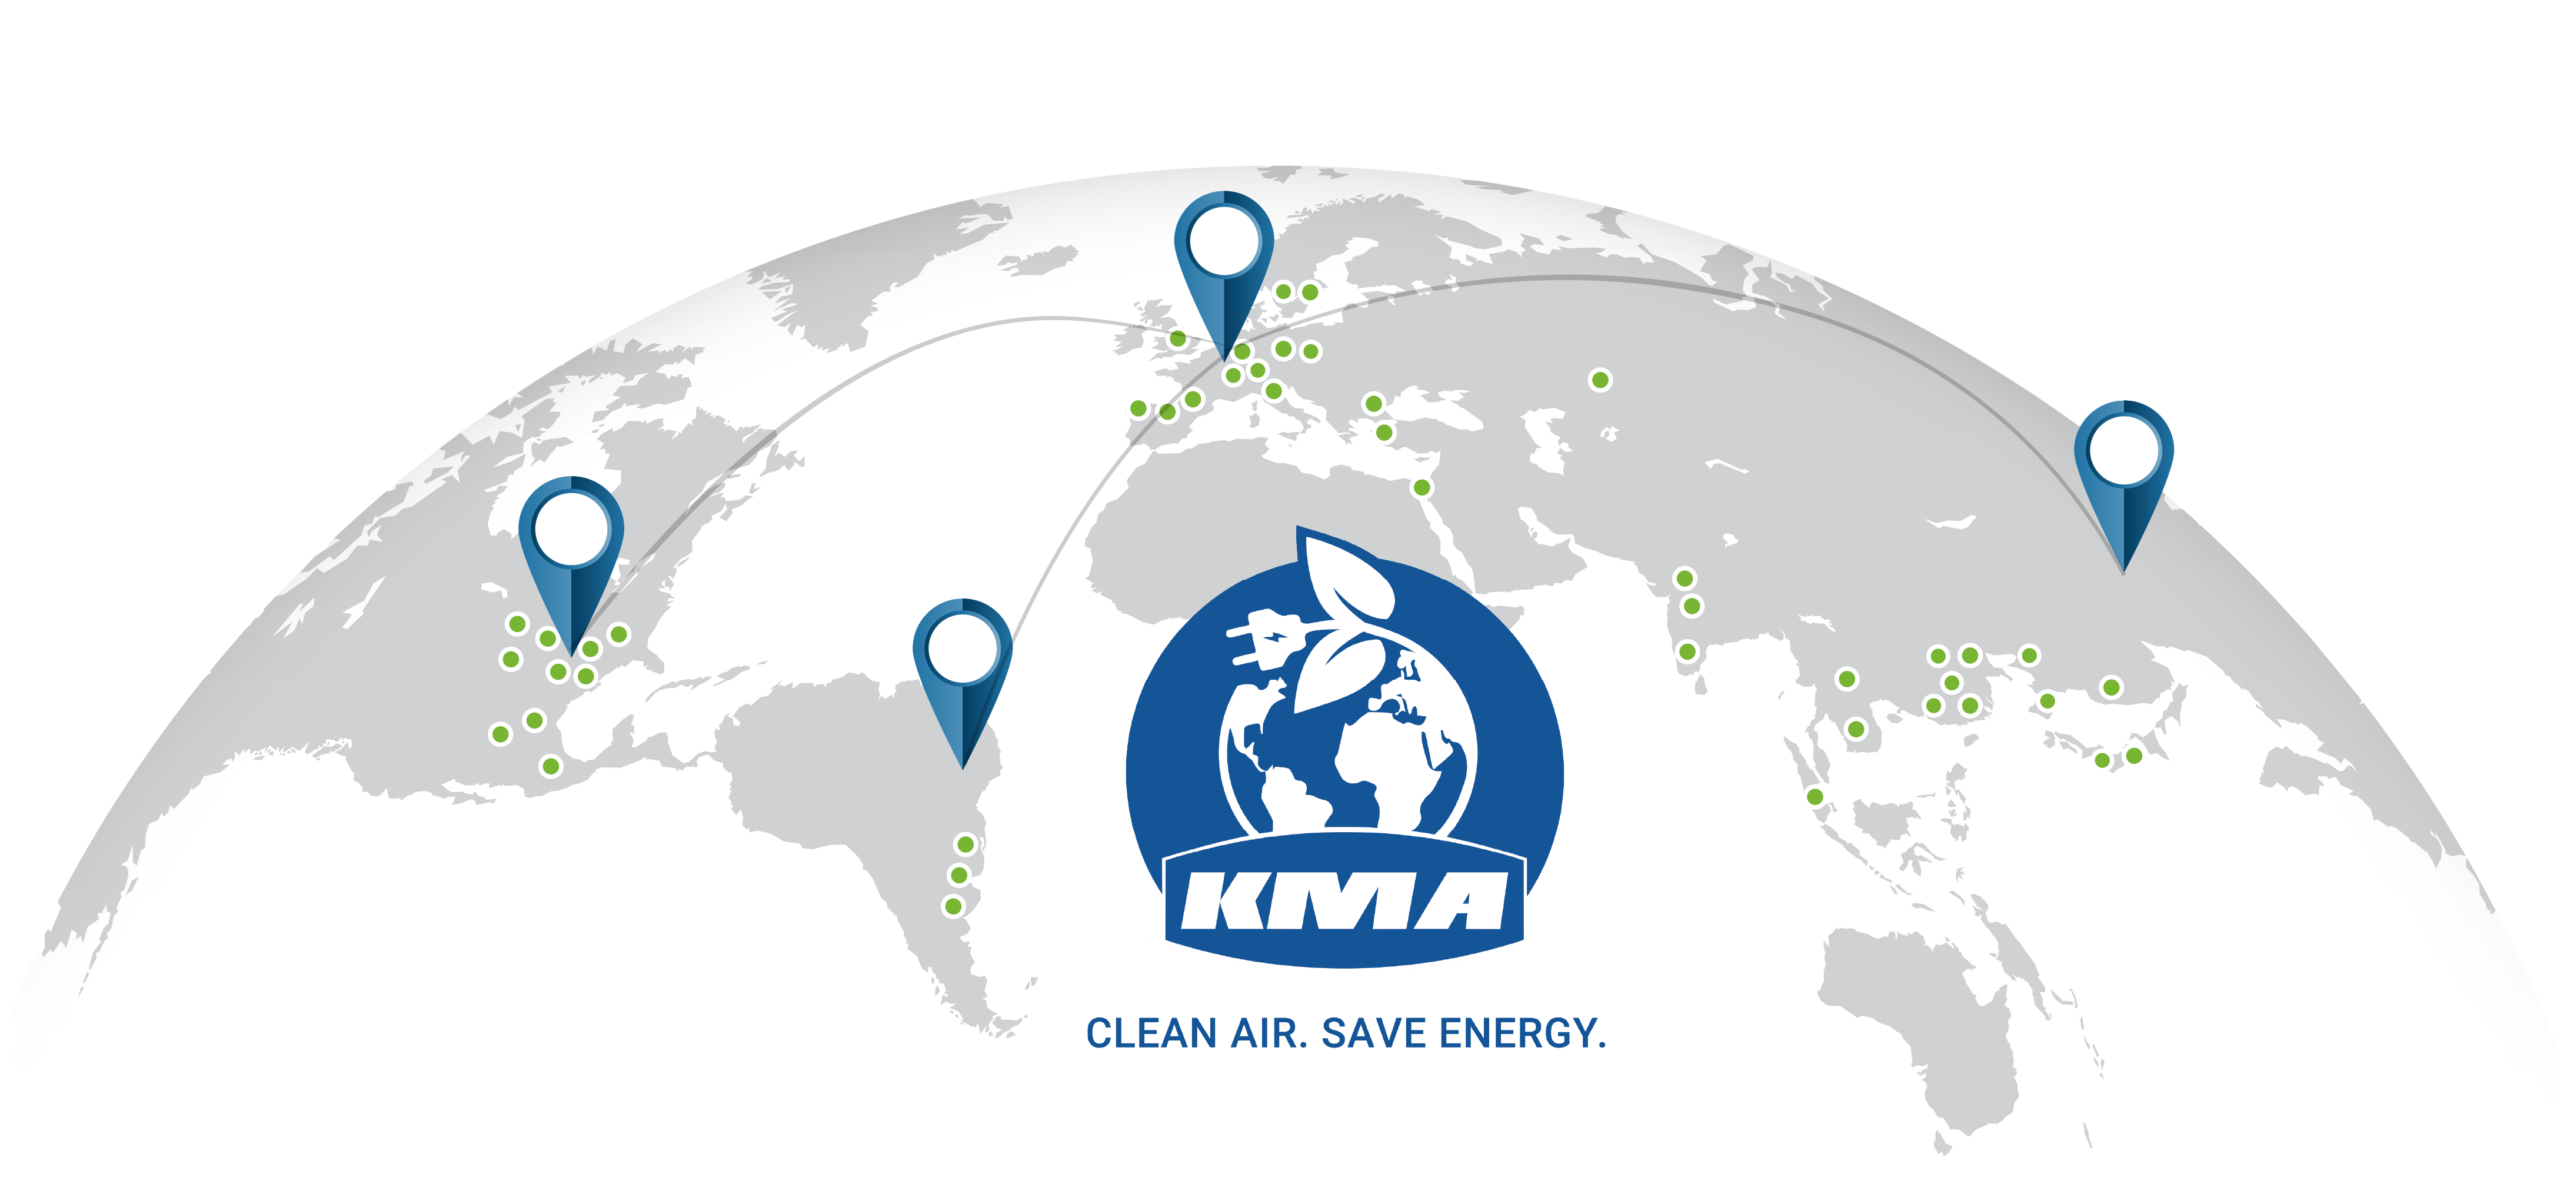
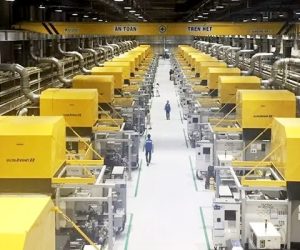
Weltweit 13 etablierte Megacasting-Standorte.
Kein Anbieter hat mehr Gigacasting-Erfahrung. Die Best-Practice-Projekte der Branche setzen den Standard — und werden mit KMA auf neue Megacasting Standorte übertragen. Lassen Sie diese wertvolle Erfahrung in Ihr Projekt einfließen.
Emissionsanforderungen unter EU-BAT-Niveau erfüllen
Energieeffizienz des gesamten Standorts steigern
Luftqualität verbessern & Wert der Investition erhalten
Wir vertrauen KMA
Megacasting skaliert Ihre Produktion. Wir skalieren Ihre Energieeffizienz.
Gießereiplanung und Umwelttechnik aus einem Guss: Megacasting wird dann erfolgreich, wenn Hallenlayout, Materialfluss, Medienversorgung und Umwelttechnik von Beginn an zusammenspielen.
KMA verbindet seine Expertise in Raucherfassung, Abluftfiltration und Wärmerückgewinnung mit dem Know-how erfahrener Gießereiplaner wie Klaus Hansen, Gründer von ODIN Casting Solutions. So entstehen integrierte, energieeffiziente Lösungen für leistungsfähige Megacasting-Standorte.
Erfahrungen aus den Best-Practice-Projekten, die in der Branche als Maßstab gelten, fließen so direkt in Ihre Auslegung ein. Wo die Erfassungshaube sitzt, wie die Filter platziert werden und wie die Abwärme am Standort nutzbar wird, entscheidet sich in der frühen Planungsphase.
(Foto v. l. n. r.: Dr. Holger Wagner, KMA, Klaus Hansen, Odin Ltd.)
Groß giessen. Gross denken.
Emissionen, Abluft und Energie zusammen gedacht
Wer Megacasting plant, plant Energieströme. Die Abwärme eines Schmelzofens bewegt sich in Größenordnungen, die den gesamten Produktionsstandort mitversorgen können — Hallenheizung, Prozesswärme, benachbarte Gewerke. Ob dieses Potenzial gehoben wird, entscheidet sich nicht beim Filterkauf, sondern in der Planungsphase. Deshalb arbeiten wir von der ersten Layoutskizze an mit Fabrikplanern und Gießereiarchitekten zusammen.
Eine technische Lösung, drei Aufgaben:
Raucherfassungshauben oder Luftschleieranlagen erfassen die Emissionen direkt an der Zelle.
Das ULTRAVENT®-Filtersystem reinigt die Abluft — flexibel platzierbar.
Am Schmelzofen wird die heiße Abluft zur Energiequelle für Ihren Standort — nutzbar für Hallenheizung, Prozesswärme oder angrenzende Gewerke in einer Größenordnung von 2 bis 4 GWh im Jahr.
Sie sehen gerade einen Platzhalterinhalt von YouTube. Um auf den eigentlichen Inhalt zuzugreifen, klicken Sie auf die Schaltfläche unten. Bitte beachten Sie, dass dabei Daten an Drittanbieter weitergegeben werden.
Mehr Informationenclean air.
save energy.
>3.000
Anlagen installiert weltweit
80 %
Energieeinsparungen gegenüber herkömmlicher Ablufttechnik möglich
360°
Emissionen, Abluft und Energie zusammen gedacht
1.500 +
Kunden weltweit vertrauen auf unsere Technologie
Lösungen für energieeffizientes Mega Casting
Bewährte KMA Lösungen ausgelegt für Schließkräfte über 5.000 t
Große Maschinen brauchen große Erfassung. Ab 5.000 t Schließkraft wachsen Haubenbreite und -länge — und mit ihnen das Abluftvolumen für eine sichere Raucherfassung.
Raucherfassungshaube oder Luftschleieranlage erfassen die Emissionen an der Gigacasting-Zelle, das energieeffiziente ULTRAVENT® Filtersystem reinigt die Abluft.
Im Megacasting setzen wir den KMA ULTRAVENT® III paarweise ein: 2 x 15.000 oder 2 x 20.000 m³/h. Während ein Gerät filtert, reinigt sich das andere automatisch. Die Erfassung läuft durch — ohne Produktionsunterbrechung, ohne Filterwechsel.
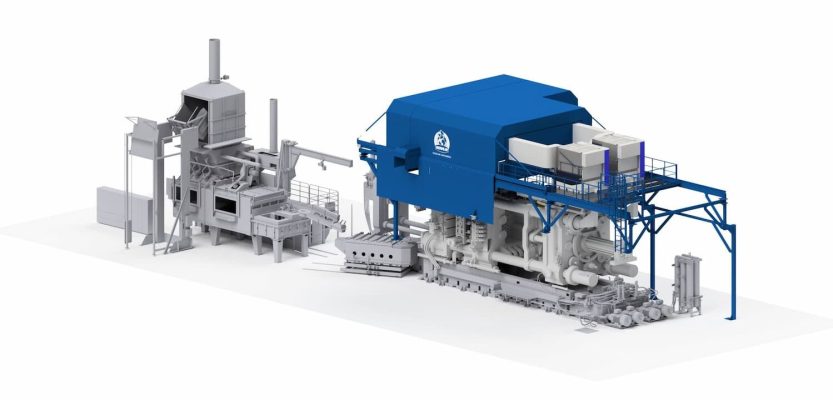
Mega Casting mit Raucherfassungshaube und ULTRAVENT III Abluftfilter
Effektive Raucherfassung im Megacasting
Die Haube muss den Rauch fassen und die Maschine zugänglich halten. Die Gießzellen sind dabei sehr unterschiedlich aufgebaut — jeder Aufbau braucht eine eigene Antwort darauf, wo die Haube endet und die Zugänglichkeit beginnt. Zweiteilige Hauben umschließen die Zelle im Betrieb und fahren zum Werkzeugwechsel auseinander. Welche Teilung passt, entscheiden Kranführung, Gießeinheit und Platz vor Ort
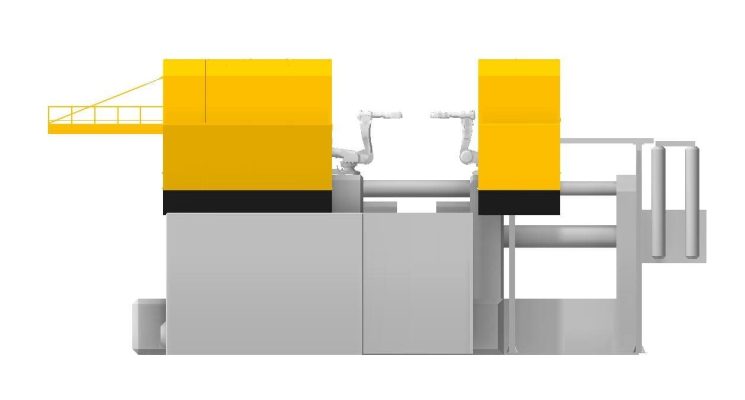
Zweiteilige Haube – teilweise stationär
Nur ein Haubenteil fährt, der andere bleibt fest — üblicherweise auf Seite der Gießeinheit. Das hält Haubenlänge, Fahrweg und statische Lasten gering und erlaubt die Anbindung von Servicepodesten auf fester Platte.
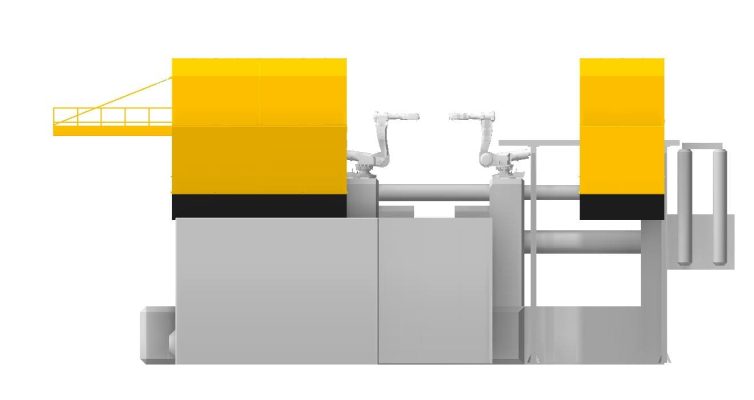
Zweiteilige Haube – beidseitig fahrbar
Maximale Zugänglichkeit: Beide Haubenteile fahren auf Schienen auseinander. Kran und Werkzeugwechsel erreichen die Maschine von beiden Seiten — bei vollem Erfassungsgrad im Betrieb.
Flexible Platzierung der Filtersysteme
Jede Halle ist anders. Der ULTRAVENT® III passt sich an — für die bestmöglich Anordnungen für Filter und Erfassungshaube.
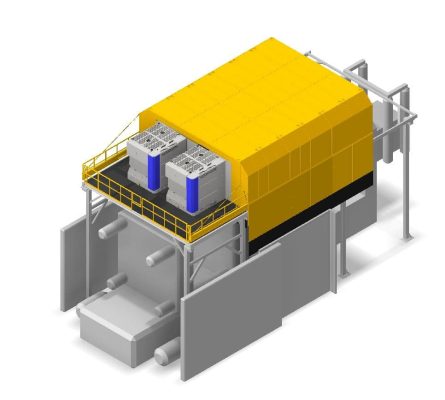
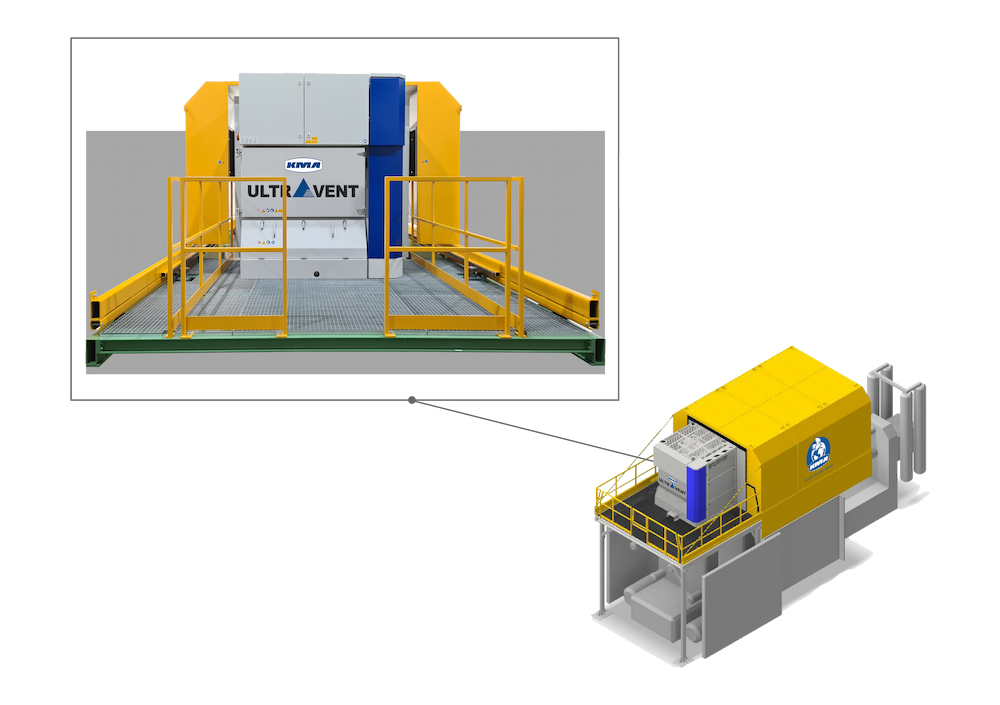
Rückseitiger Anschluss des ULTRAVENT® III Abluftfilters
Die energiesparendste Anordnung: Der Abluftfilter sitzt direkt auf einer Servicebühne über der Schließeinheit — kürzeste Wege, minimaler Druckverlust, kein zusätzlicher Platzbedarf in der Halle. Die bewegliche Erfassungshaube fährt über den Filter zurück.
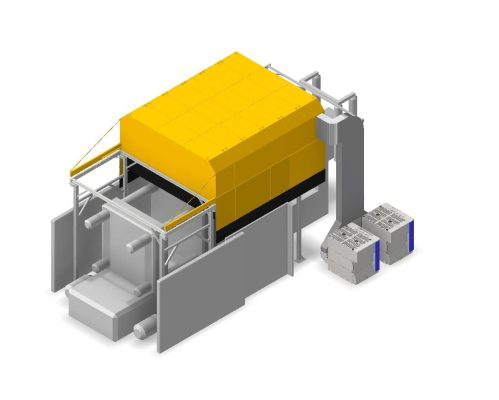
Seitlicher Anschluss des ULTRAVENT® III Abluftfilters
Die Lösung bei begrenzter Bauhöhe: Der Abluftfilter steht auf Bedienerebene oder Servicebühne neben der Maschine. Der Zugang zur Schließeinheit bleibt frei — für verbesserte Zugänglichkeit der Druckgießmaschine mit dem Hallenkran.
ULTRAVENT® III:
Der Effizienz-Abluftprofi für Druckguss
Der Abluftprofi arbeitet auch im Megacasting. Der ULTRAVENT® III wurde für die energieeffiziente Abluftfiltration an Druckgießmaschinen entwickelt — an der Gigacasting-Zelle filtert er nach demselben Prinzip, nur in größerem Maßstab.
Unsere Umwelttechniker von KMA entwickeln seit über 30 Jahren passgenaue Systeme für die Raucherfassung, Abluftreinigung und Wärmerückgewinnung in Gießereien.
Häufige Fragen zur Abluftreinigung im Megacasting
Was macht die Abluftreinigung im Megacasting anspruchsvoller als an klassischen Druckgießmaschinen?
Die Dimension verändert die Aufgabe: größere Maschinen, größerer Erfassungsraum, mehr Abluft. Hinzu kommt die Vielfalt der Gießzellen und Peripherien — ein, zwei oder vier Sprühroboter, Flächenportale und mehr — bei gleichzeitig hohen Anforderungen an die Zugänglichkeit der Druckgießmaschine für Hallenkran und Hebemittel. Komplexe, automatisierte Gießzellen auf begrenztem Raum: Hier entscheidet Erfahrung darüber, welche Lösung wirklich passt.
Wann empfehlen Sie eine Raucherfassungshaube, wann eine Luftschleieranlage?
Die Haube ist unsere Empfehlung, sobald der Bauraum sie zulässt; die Luftschleieranlage empfehlen wir, wenn Bauhöhe, Kranwege oder Zugänglichkeitsanforderungen eine Haube ausschließen. Erfasst wird in beiden Fällen direkt an der Quelle. Das Haubenkonzept ist seit vielen Jahren bewährt: Die Emissionen werden physikalisch festgehalten, die Haube wirkt als Pufferspeicher, der während des Gießzyklus abgesaugt und dessen Abluft gereinigt wird — wirksamster Erfassungsgrad, beste Energieeffizienz. Der Luftschleier führt einen horizontal einstellbaren Luftstrom über die Zelle zur gegenüberliegenden Absaugeinheit: Arbeitsbereich und Kranweg bleiben frei, weniger Material und damit geringere Transportkosten — dafür eine höhere Absaugleistung. Je Zelle wählen wir das Prinzip, bei dem Erfassungsgrad und Zugänglichkeit zusammenpassen.
Wie viel Megacasting-Erfahrung hat KMA?
Wir kennen Megacasting-Projekte quer durch die Branche — KMA-Technik ist heute an 13 Standorten weltweit im Einsatz, mit sehr unterschiedlichen Ausgangslagen: Gießzellen mit einem bis vier Robotern, mit und ohne Sprühportal, Maschinen verschiedener DGM-Hersteller, Greenfield-Planung ebenso wie Erweiterung in einer bestehenden Gießerei. Realisiert haben wir dabei nicht nur Erfassung und Filtration an der Druckgießmaschine, sondern auch Abluftreinigung und Wärmerückgewinnung an Schmelzöfen sowie die Hallenlüftung ganzer Standorte — mit den Schnittstellen zu Gießzelle, Schmelzofen, Raumlufttechnik und Brandschutz. Das ist deshalb relevant, weil Sprühverfahren, Roboteranzahl, Zellenlayout und Ofentechnik die Abluftsituation deutlich verändern: Jeder Standort braucht seine eigene Auslegung. Grundlage sind 30 Jahre Emissionserfassung an Druckgießmaschinen und über 2.000 Anlagen für die Druckgussindustrie, skaliert auf Schließkräfte jenseits der 5.000 Tonnen. In Forschung und Entwicklung kooperieren wir mit dem GTK Kassel, dem Zentrum für Gussleichtbau und Konstruktion — gern stellen wir den Kontakt zu Referenzstandorten her.
Ihr direkter Kontakt
Sprechen Sie mit Kerem Kartal
Sie möchten wissen, wie sich Erfassung an der Zelle, Abluftfiltration und Wärmerückgewinnung im Großguss sinnvoll verbinden lassen?
Dann lassen Sie uns gemeinsam prüfen, welches Systemkonzept technisch und energetisch zu Ihrem Standort passt. Grundlage ist immer Ihr reales Hallenlayout.
Unsere Lösungen im Bereich Druckguss in der Fachpresse
Publikationen & Fachbeiträge
Wir sind der Experte
Weitere Anwendungen
Weitere Infos
Downloads & Links
Gesetze & Richtlinien
TA-Luft:Reinhaltung der Luft – Emissionsgrenze
VDI 2262-3: Luftbeschaffenheit am Arbeitsplatz -Reinluftrückführung
TRGS 900: Arbeitsplatzgrenzwerte